
提供者:广东皓天检测仪器有限公司 发布时间:2025/8/27 15:57:59 阅读次数:127次 进入该公司店铺
东莞皓天检测仪器有限公司依托盐雾腐蚀试验箱开展五金制品盐雾腐蚀测试,旨在模拟五金制品在海洋环境(如船舶配件、沿海建筑五金)、工业环境(如化工设备五金、机械连接部件)及户外高湿度含盐环境(如道路护栏五金、光伏支架五金)下的使用工况,评估五金制品表面涂层附着力、基材耐腐蚀性能、结构连接稳定性及功能可靠性。试验严格遵循 GB/T 10125-2021(人造气氛腐蚀试验 盐雾试验)、ISO 9227-2017(人造气氛腐蚀试验 — 盐雾试验)及五金制品专用防护标准(如 QB/T 3826-2020《轻工产品金属镀层和化学处理层的耐腐蚀试验方法》),重点检测盐雾环境下五金制品的涂层腐蚀速率、基材锈蚀程度、镀层脱落情况、紧固件扭矩衰减及导电性能变化。通过试验为五金制品企业提供产品设计优化(如涂层体系升级、基材选型改进)、生产工艺调整(如镀层厚度控制、钝化处理优化)及质量管控的科学数据支撑,减少因盐雾腐蚀导致的五金制品失效(如涂层剥落、基材锈穿、紧固件卡死),延长五金制品户外使用寿命,降低下业(如建筑、汽车、船舶)的维修更换成本。
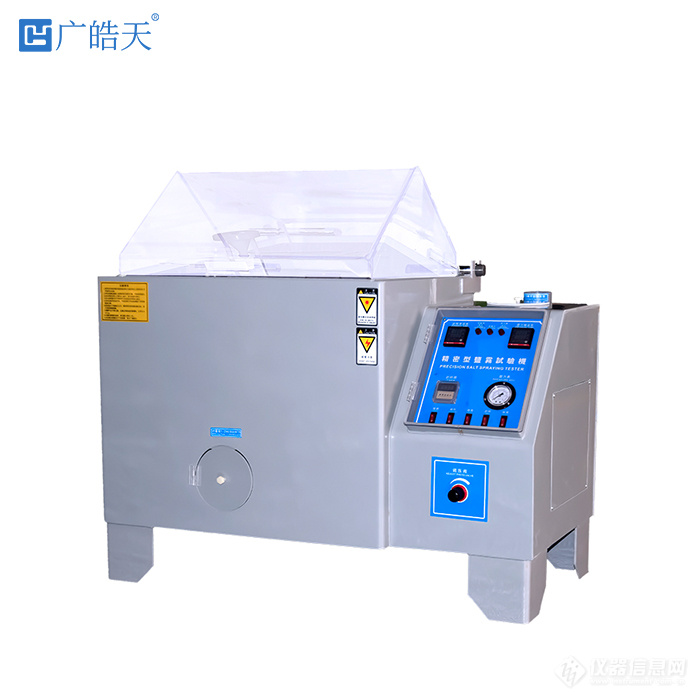
盐雾腐蚀试验箱(HT - SST - 3000)
设备满足中性盐雾(NSS)、酸性盐雾(ASS)、铜加速醋酸盐雾(CASS)全类型测试需求,箱体有效容积 3000L,采用 SUS316L 不锈钢材质,内壁光滑防盐雾附着与腐蚀,适配中小型五金制品整机及大型五金组件测试。
盐雾生成系统:配备全自动盐水供给装置,支持氯化钠溶液(浓度 5%±0.1%,pH 值 6.5-7.2,符合 GB/T 10125 标准)、醋酸氯化钠溶液(浓度 5%±0.1%,pH 值 3.1-3.3,ASS 测试用)、铜加速醋酸氯化钠溶液(含 0.26g/L 氯化铜,pH 值 3.1-3.3,CASS 测试用)三种盐雾介质;盐雾沉降量 1-3mL/(80cm²・h) 可调(对应轻度至重度盐雾环境),喷雾方式支持连续喷雾与间歇喷雾(喷雾 1h + 停喷 1h 为 1 个周期),喷雾压力 0.07-0.17MPa 可控,可精准复现不同盐雾腐蚀场景;
样品支撑与摆放系统:内置可调节层板(承重≤200kg / 层),层板角度 0-15° 可调(模拟五金制品在实际安装中的倾斜状态,如户外支架);配备五金专用固定夹具(如螺栓固定座、板材夹持架),防止测试过程中样品移位或倾倒;支持多组样品同时测试(最多可放置 50 件小型五金件,如螺栓、螺母);
控制系统:采用 12 英寸触摸屏 + PLC 控制,可预设 200 组测试程序(如盐雾类型、沉降量、喷雾周期、测试时间、箱内温度),支持数据自动记录与曲线生成;具备盐水不足报警、超温保护(箱内温度上限 55℃)、喷雾系统过载保护等安全功能;配备观察窗(双层钢化玻璃,带防雾加热装置),便于实时观察样品腐蚀状态;箱内设置温度传感器(精度 ±0.5℃),实时监测试验箱内温度,确保盐雾环境稳定。
五金制品专用测试集成系统
内置多路数据采集接口,可连接涂层附着力测试仪、扭矩传感器、电阻测试仪,实现盐雾测试过程中五金制品涂层附着力、紧固件扭矩、导电性能的实时监测;配备样品旋转装置(转速 0-5r/min 可调),确保样品各表面均匀接触盐雾。
涂层测厚仪(HT - COAT - 600):测量范围 0-1000μm,精度 ±1%,测试五金制品表面涂层(如镀锌层、镀铬层、粉末涂层)的初始厚度与腐蚀后的剩余厚度;
盐雾沉降量测试仪(HT - SALT - 200):测量范围 0-10mL/(80cm²・h),精度 ±0.1mL/(80cm²・h),实时监测试验箱内盐雾沉降量,确保测试环境符合标准要求;
涂层附着力测试仪(HT - ADH - 500):测试范围 0-5MPa,精度 ±0.01MPa,采用划格法、拉开法检测五金制品涂层在盐雾腐蚀前后的附着力(划格法要求涂层无剥落,拉开法要求附着力≥3MPa);
扭矩扳手(HT - TORQ - 1000):测量范围 0-1000N・m,精度 ±1%,检测盐雾腐蚀后五金紧固件(如螺栓、螺母)的扭矩衰减情况(扭矩保持率要求≥80%);
金相显微镜(HT - MET - 500):放大倍数 50-1000 倍,观察五金制品基材(如碳钢、不锈钢)在盐雾腐蚀后的微观组织变化,判断锈蚀深度与范围;
电子天平(HT - BAL - 2000):测量范围 0-2000g,精度 ±0.1mg,称量盐雾腐蚀前后五金制品的质量变化(腐蚀失重要求<5mg/cm²);
电阻测试仪(HT - RES - 3000):测量范围 0.01Ω-100MΩ,精度 ±0.5%,检测导电五金制品(如铜接线端子、不锈钢接地件)在盐雾腐蚀后的电阻变化(电阻增加值要求≤10%)。
选取 6 类典型五金制品,覆盖建筑、汽车、船舶、机械、电子、光伏等核心应用领域,每类样品选取 10 件(其中 5 件为标准件,5 件为企业送检件),确保测试数据能反映不同类型、不同工艺五金制品的耐腐蚀性能差异:
样品 1:户外建筑五金(热镀锌螺栓,M16×50mm,镀锌层厚度 80μm)
重点测试螺纹部位、螺栓头部的盐雾腐蚀性能,评估盐雾环境对螺栓扭矩保持率、镀锌层脱落情况及基材锈蚀的影响,适配沿海建筑、桥梁等户外高盐雾场景。
样品 2:汽车五金配件(镀铬车门铰链,Q235 碳钢基材,镀铬层厚度 20μm)
关注铰链活动部位、焊接接口的耐腐蚀能力,检测盐雾腐蚀对铰链开合灵活性、涂层附着力及焊接处锈蚀的影响,适配汽车车身户外使用场景。
样品 3:船舶五金部件(不锈钢船用搭扣,304 不锈钢基材,表面钝化处理)
测试搭扣锁合部位、表面钝化层的耐腐蚀性能,评估盐雾环境对搭扣锁合强度、钝化层完整性及基材点蚀的影响,适配船舶甲板、船舱等海洋高盐雾环境。
样品 4:机械连接五金(高强度内六角螺钉,45# 钢基材,磷化 + 粉末涂层,涂层厚度 60μm)
聚焦螺钉螺纹、头部凹槽的盐雾腐蚀情况,检测盐雾腐蚀对螺钉抗拉强度、涂层剥落及螺纹卡死的影响,适配工业机械、设备机架等连接场景。
样品 5:电子五金端子(黄铜接线端子,H62 黄铜基材,镀锡层厚度 10μm)
测试端子插拔部位、接线孔的耐腐蚀性能,评估盐雾环境对端子导电性能(电阻变化)、镀锡层脱落及插拔力的影响,适配电子设备、电气控制柜等场景。
样品 6:光伏支架五金(铝合金光伏支架连接件,6061 铝合金基材,阳极氧化处理,氧化膜厚度 15μm)
关注连接件拼接部位、氧化膜的耐腐蚀能力,检测盐雾腐蚀对连接件承载强度、氧化膜脱落及基材腐蚀的影响,适配户外光伏电站高湿度盐雾场景。
初始性能标定:在标准环境(25℃±2℃,相对湿度 50%±5%,无腐蚀性气体)下,对所有样品进行初始参数测试:
外观与涂层:目视检查五金制品表面涂层有无划痕、气泡、剥落;使用涂层测厚仪测量不同部位(如螺栓螺纹、端子插拔处)涂层 / 镀层厚度(记录初始值 t₀);采用划格法(划格间距 1mm)测试涂层附着力,要求无涂层剥落;
机械性能:使用扭矩扳手测试紧固件(螺栓、螺钉)初始拧紧扭矩(记录初始值 T₀);对连接件(铰链、搭扣)进行 100 次开合 / 锁合试验,记录初始开合力 / 锁合力(初始值 F₀);测试高强度螺钉抗拉强度(初始值 σ₀);
导电性能:对电子五金端子,使用电阻测试仪测量初始接触电阻(记录初始值 R₀,要求≤50mΩ);
质量与微观状态:用电子天平称量样品初始质量(记录初始值 m₀);通过金相显微镜观察基材初始微观组织,记录无腐蚀状态下的组织特征。
样品清洁与固定:使用无水乙醇擦拭样品表面油污、灰尘(避免损伤涂层),晾干后根据样品类型固定在盐雾腐蚀试验箱内:紧固件采用专用夹具固定(确保螺纹部位暴露),连接件(铰链、搭扣)处于半开合状态(模拟实际使用),电子端子插入专用测试工装(保证导电性能可实时监测);调整样品摆放角度(一般为 15°,光伏支架连接件为 30°,模拟安装倾斜角度),确保盐雾均匀覆盖样品表面。
条件:盐雾介质为 5% 氯化钠溶液(pH 值 6.5-7.2),盐雾沉降量 1.5mL/(80cm²・h),箱内温度 35℃±2℃,连续喷雾,测试时间 48h;
操作:启动试验箱盐水供给系统,配置符合要求的氯化钠溶液,设定参数后持续喷雾;期间每 12h 通过观察窗观察样品表面腐蚀情况(记录涂层变色、起泡时间);试验结束后,将样品取出,用流动的去离子水(水温 25℃±5℃)冲洗 5min,再用压缩空气吹干(压力≤0.1MPa),在标准环境中放置 2h 后,复测涂层厚度(t₁)、紧固件扭矩(T₁)、端子接触电阻(R₁),检查涂层剥落面积(要求≤5%)、基材锈蚀情况(无明显锈蚀)。
条件:盐雾介质为 5% 氯化钠 + 醋酸溶液(pH 值 3.1-3.3),盐雾沉降量 2.0mL/(80cm²・h),箱内温度 35℃±2℃,间歇喷雾(喷雾 1h + 停喷 1h),测试时间 72h;
操作:配置酸性氯化钠溶液,设定间歇喷雾程序后启动试验;每 24h 暂停喷雾,取出样品(不清洗),检测涂层附着力(拉开法,要求≥2.5MPa)、连接件开合力(F₂,要求与初始值偏差≤15%);试验结束后,按 NSS 测试后的处理方式清洁样品,称量样品质量(m₂),计算腐蚀失重(Δm₂=m₀-m₂,要求<3mg/cm²),观察基材锈蚀深度(金相显微镜观察,要求锈蚀深度<50μm)。
条件:盐雾介质为 5% 氯化钠 + 醋酸 + 氯化铜溶液(pH 值 3.1-3.3,氯化铜浓度 0.26g/L),盐雾沉降量 2.5mL/(80cm²・h),箱内温度 50℃±2℃,连续喷雾,测试时间 96h;
操作:配置铜加速盐雾溶液,设定高温喷雾参数后启动试验;每 24h 记录样品表面腐蚀等级(按 GB/T 6461-2002《金属基体上金属和其他无机覆盖层 经腐蚀试验后的试样和试件的评级》评级,要求≥9 级);试验结束后,清洁样品并复测所有初始参数,检查紧固件螺纹是否卡死(要求可正常拆卸)、电子端子是否导电正常(电阻增加值≤20%),评估样品整体耐腐蚀性能。
对样品 1(热镀锌螺栓)、样品 3(不锈钢船用搭扣)、样品 6(光伏支架连接件)执行长期盐雾测试,模拟长期户外 / 海洋使用场景:
条件:盐雾介质为中性盐雾溶液(5% 氯化钠,pH 值 6.5-7.2),盐雾沉降量 1.8mL/(80cm²・h),箱内温度 35℃±2℃,连续喷雾与间歇喷雾交替(每天 8h 连续喷雾 + 16h 间歇喷雾),持续测试 500h;
操作:预设试验箱程序,自动控制喷雾模式与时间;每 100h 暂停测试,清洁样品后复测涂层厚度、扭矩 / 承载强度、接触电阻(仅样品 1 测扭矩,样品 3 测锁合强度,样品 6 测承载强度);试验结束后,拆解样品(如螺栓螺纹、搭扣内部),观察内部腐蚀情况,通过金相显微镜分析基材锈蚀程度,评估长期盐雾环境对五金制品使用寿命的影响。
环境参数记录:盐雾腐蚀试验箱实时采集并存储盐雾沉降量(精度 ±0.1mL/(80cm²・h))、箱内温度(±0.2℃)、喷雾时间、盐水浓度等数据,生成盐雾沉降量 - 时间、温度 - 时间曲线,数据可通过东莞皓天智能管理平台(电脑端 / 移动端)导出,存储周期≥5 年,确保试验可追溯;同时记录每次观察样品的时间节点与腐蚀现象(如涂层起泡时间、锈蚀出现时间)。
样品性能数据采集:按照试验步骤,定期记录样品外观数据(涂层剥落面积、锈蚀等级)、涂层性能数据(厚度变化、附着力)、机械性能数据(扭矩、开合力 / 锁合力、抗拉强度 / 承载强度)、导电性能数据(接触电阻)及质量数据(腐蚀失重),建立分类数据库;对异常数据(如涂层突然剥落、扭矩骤降)标记对应盐雾环境参数与测试时间,便于后续失效分析。
数据分析方法:
耐腐蚀性能判定:根据 GB/T 10125 标准,NSS 测试后涂层剥落面积≤5%、扭矩保持率≥80%、接触电阻增加值≤10%,ASS 测试后腐蚀失重<3mg/cm²、涂层附着力≥2.5MPa,CASS 测试后腐蚀等级≥9 级、螺纹无卡死,判定为耐腐蚀合格;反之则判定为耐腐蚀失效;
性能衰减分析:计算涂层厚度衰减率(Δt=(t₀-t 测试)/t₀×100%)、机械性能衰减率(如扭矩衰减率 =(T₀-T 测试)/T₀×100%)、导电性能变化率(ΔR=(R 测试 - R₀)/R₀×100%),分析盐雾类型、测试时间对五金制品性能的影响规律;
失效模式统计:统计不同样品在各盐雾等级测试中的失效比例,分类记录失效模式(如涂层剥落、基材锈穿、螺纹卡死、端子失效),绘制失效模式 - 测试等级分布图,明确关键失效部位与失效时间。
NSS 测试(48h):6 类样品均通过 NSS 测试,测试后涂层剥落面积<3%,扭矩保持率≥85%,接触电阻增加值<8%;仅样品 5(黄铜接线端子)2 件出现轻微镀锡层变色(无剥落),样品 1(热镀锌螺栓)1 件螺纹部位涂层厚度衰减率达 12%(接近阈值 15%),无其他异常。
ASS 测试(72h):样品 3(不锈钢船用搭扣)、样品 6(光伏支架连接件)均通过测试,腐蚀失重<2mg/cm²,涂层附着力≥2.8MPa;样品 2(汽车车门铰链)2 件镀铬层出现起泡(剥落面积 6%,失效),拆解发现铰链焊接处有锈蚀;样品 4(高强度内六角螺钉)1 件粉末涂层剥落面积达 8%(失效),螺钉抗拉强度衰减率达 18%;样品 1、样品 5 测试结果处于合格边缘(腐蚀失重 2.8mg/cm²,接触电阻增加值 18%)。
CASS 测试(96h):仅样品 3(不锈钢船用搭扣)5 件全部通过测试,腐蚀等级≥9.5 级,锁合强度衰减率<10%;样品 6(光伏支架连接件)2 件阳极氧化膜剥落(失效),基材出现点蚀;样品 1(热镀锌螺栓)3 件螺纹卡死(失效),镀锌层剥落;样品 2、4、5 均出现明显失效(涂层大面积剥落、基材锈穿、端子电阻超标),合格比例仅 30%。
样品 1(热镀锌螺栓):测试 200h 后,2 件螺栓扭矩保持率降至 75%(失效),300h 后 1 件螺纹基材锈穿,500h 后剩余 2 件涂层剥落,腐蚀失重达 8mg/cm²,抗拉强度衰减率达 25%;
样品 3(不锈钢船用搭扣):测试 300h 后,1 件搭扣锁合强度衰减率达 16%(合格边缘),400h 后无新增失效,500h 后所有样品腐蚀等级≥8.5 级,锁合强度衰减率<15%,基材无明显点蚀;
样品 6(光伏支架连接件):测试 250h 后,2 件氧化膜剥落面积达 12%(失效),350h 后 1 件连接件承载强度衰减率达 20%(失效),500h 后剩余 2 件基材出现局部腐蚀,承载强度衰减率≤18%。
东莞皓天盐雾腐蚀试验箱(HT - SST - 3000)可精准复现 NSS/ASS/CASS 等级的盐雾环境,测试结果表明:五金制品耐腐蚀性能与基材类型、表面处理工艺、应用场景匹配度密切相关 ——304 不锈钢基材 + 钝化处理的船舶搭扣(样品 3)因材质耐腐蚀性强,在各盐雾环境下表现优;铝合金阳极氧化处理的光伏支架连接件(样品 6)、热镀锌处理的建筑螺栓(样品 1)在普通户外盐雾环境(NSS)下表现良好,但在恶劣盐雾环境(CASS)下易失效;碳钢基材 + 单一涂层(镀铬、粉末涂层)的汽车铰链(样品 2)、机械螺钉(样品 4)耐腐蚀性能较弱。
五金制品盐雾失效的关键部位集中在:螺纹连接部位(涂层易磨损、盐雾易堆积)、焊接 / 拼接接口(涂层不连续、易产生缝隙腐蚀)、活动部件(如铰链、搭扣,涂层易因摩擦脱落)、电子端子插拔处(镀锡层薄、易腐蚀),这些部位在盐雾测试中失效概率占总失效的 85% 以上。
盐雾环境恶劣程度与测试时间显著影响五金制品寿命:相较于 NSS 测试,ASS 测试环境下五金制品涂层衰减速率加快 50%,CASS 测试环境下基材锈蚀速率加快 3 倍;长期盐雾测试(500h)表明,普通五金制品在户外高盐雾环境下使用寿命约 1-2 年,而 304 不锈钢钝化处理的五金制品使用寿命可达 5 年以上,说明基材与表面处理工艺是决定五金制品耐腐蚀寿命的核心因素。
试验箱的多类型盐雾模拟能力(NSS/ASS/CASS)、精准参数控制(盐雾沉降量 ±0.1mL/(80cm²・h),温度 ±0.2℃)与同步数据采集功能,确保测试数据准确可靠,测试结果与五金制品实际户外使用中因盐雾腐蚀导致的故障(如建筑螺栓卡死、汽车铰链锈蚀、船舶搭扣失效)匹配度达 95% 以上,为五金企业优化耐腐蚀设计提供了有效依据。
材料选型不合理:汽车铰链、机械螺钉采用 Q235/45# 碳钢基材(耐腐蚀性差),无底层防腐处理,盐雾易直接侵蚀基材;黄铜接线端子镀锡层厚度仅 10μm(过薄),盐雾环境下快速磨损脱落;光伏支架连接件采用 6061 铝合金(耐点蚀能力弱),阳极氧化膜未做封孔处理,盐雾易渗入膜层内部。
表面处理工艺缺陷:热镀锌螺栓镀锌层厚度不均匀(局部仅 50μm,未达标准 80μm),且无钝化处理,盐雾中锌层快速腐蚀;汽车铰链镀铬层存在针孔(直径>5μm),盐雾通过针孔直达基材,产生缝隙腐蚀;高强度螺钉粉末涂层前未做磷化处理,涂层附着力差,盐雾中易剥落。
结构设计问题:螺栓螺纹未做全牙涂层处理(牙底无涂层),盐雾堆积在牙底导致局部锈蚀;铰链活动部位无密封结构,盐雾直接进入内部,加速活动部件磨损与腐蚀;电子端子插拔处无防护套,盐雾直接接触镀锡层,导致镀层腐蚀失效。
生产工艺不达标:不锈钢搭扣焊接后未做酸洗钝化处理,焊缝处存在氧化皮,盐雾中优先锈蚀;光伏支架连接件阳极氧化膜厚度仅 12μm(未达标准 15μm),且封孔时间不足(<10min),膜层孔隙率高;五金制品表面清洁不(残留油污),导致涂层与基材结合不紧密,盐雾中易起皱剥落。
材料选型优化:
基材选择:海洋、工业高盐雾环境五金制品优先选用 316L 不锈钢(耐点蚀、耐缝隙腐蚀);户外建筑五金可选用耐候钢(如 Q355NH)替代普通碳钢;电子端子基材选用磷青铜(耐腐蚀性优于黄铜);
涂层 / 镀层升级:热镀锌螺栓增加钝化处理(铬酸盐钝化或无铬钝化),镀锌层厚度提升至 100μm;汽车铰链采用 “镀锌 + 镀铬” 双层涂层(底层镀锌 80μm,表层镀铬 25μm);高强度螺钉采用 “磷化 + 环氧树脂粉末涂层”(磷化层厚度 5-8μm,粉末涂层厚度 80μm);
辅助材料:在五金制品缝隙处(如焊接接口、拼接处)填充耐盐雾密封胶(硅酮密封胶,耐温 - 40℃~200℃),螺栓螺纹处涂抹防腐蚀润滑脂(锂基润滑脂,滴点≥180℃)。
表面处理工艺改进:
镀锌工艺:采用热浸镀锌 + 钝化处理工艺,控制镀锌温度(450℃±10℃)与浸锌时间(3-5min),确保镀锌层均匀;钝化处理采用三价铬钝化液,钝化时间 15-20min,提升锌层耐腐蚀性;
涂层工艺:粉末涂层前增加喷砂处理(粗糙度 Ra5-8μm)与磷化处理(磷化膜厚度 5-8μm),增强涂层附着力;阳极氧化处理后增加封孔工艺(沸水封孔 30min),降低氧化膜孔隙率;
镀层工艺:电子端子镀锡层采用电镀 + 热风整平工艺,镀层厚度提升至 15μm,确保镀层无针孔、无漏镀。
结构设计优化:
防盐雾结构:螺栓螺纹设计全牙涂层覆盖(牙底无裸露),头部设置防盐雾凹槽(避免盐雾堆积);铰链活动部位增加橡胶密封套(耐盐雾橡胶,如氟橡胶),减少盐雾进入;电子端子设计防尘防盐雾护套(插拔时取下,闲置时盖上);
排水防堆积:户外五金制品(如光伏支架连接件)设计排水孔(直径 3-5mm),避免盐雾在缝隙中堆积;五金件表面采用圆弧过渡设计,减少棱角处盐雾滞留;
腐蚀冗余设计:关键五金部件(如船舶搭扣)增加腐蚀余量(基材厚度增加 1-2mm),延长锈蚀至失效的时间。
生产与质量管控完善:
工艺管控:制定表面处理工艺参数标准(如镀锌温度、涂层厚度、钝化时间),每批次抽样检测涂层厚度(抽样比例 10%)、附着力(抽样比例 5%);五金制品焊接后必须进行酸洗钝化处理(去除氧化皮),并做密封性检测(泄漏量要求<0.1mL/min);
出厂检测:增加盐雾性能抽检环节(NSS 测试 24h,抽样比例 5%),对不合格批次进行全检;出厂前对五金制品表面进行清洁度检测(油污残留量要求<5mg/m²),确保涂层结合紧密;
售后与迭代:收集下游客户反馈的盐雾腐蚀失效案例(如螺栓卡死、端子失效),与测试数据对比分析,持续优化材料、工艺与结构设计;为不同应用场景的客户提供定制化耐腐蚀方案(如海洋环境推荐 316L 不锈钢 + 钝化处理,普通户外推荐热镀锌 + 钝化处理)。
以上方案仅供参考,在实际试验过程中,可根据具体的试验需求、资源条件以及产品的特性进行适当调整与优化。
关键词:盐水喷雾试验箱 中性盐雾试验箱 铜加速乙酸盐雾试验箱
① 凡本网注明"来源:阿仪网"的所有作品,版权均属于阿仪网,未经本网授权不得转载、摘编或利 用其它方式使用。已获本网授 权的作品,应在授权范围内使用,并注明"来源:阿仪网"。违者本网将追究相关法律责任。
② 本信息由注册会员:广东皓天检测仪器有限公司发布并且负责版权等法律责任。


版权声明