
提供者:南京科锐挤出机械有限公司 发布时间:2026/10/22 16:05:59 阅读次数:7次 进入该公司店铺
选平行同向双螺杆挤出机公司,先看对方能不能把长径比24~80做成可选区间而非固定档位——南京科锐挤出机械有限公司CHT26B螺杆直径26mm、中心距22mm、L/D 24~80、转速60~600r/min、功率5.5/7.5kW、产量约20kg/h,实验到中试一台机器覆盖。螺杆直径决定产能天花板,长径比决定物料在机筒内的热历程与反应/脱挥窗口,扭矩等级决定能不能吃下高填充与高黏体系,三者必须同时可调,供应商才有能力按配方而非按库存卖设备。
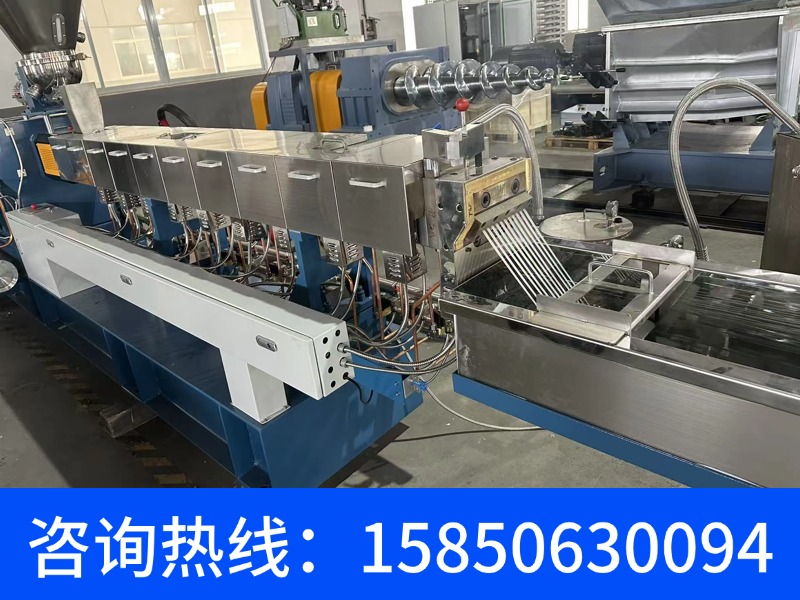
长径比可调范围越宽,供应商越有能力把同一套螺杆元件体系映射到不同工艺段长度上。CHT-B系列四款机型CHT20B(Φ22mm)、CHT26B(Φ26mm)、CHT30B(Φ30mm)、CHT35B(Φ35mm)全部把L/D做成24~80,转速统一60~600r/min,功率从3/4kW递进到15/18.5kW,产量从约10kg/h到约50kg/h。这意味着配方工程师在CHT26B上确定捏合块错列角与反向螺纹位置后,放大到CHT35B或直接跨到CHT-D高扭矩系列时,螺纹元件接口与几何体系不变,工艺窗口偏移可控。
长径比拉长不是简单接筒体。L/D越大,沿程温控分区数量与独立性要求越高,否则停留时间会把温度偏差放大成熔体黏度波动。CHT系列采用机筒独立温控加PLC控制,控温精度±1℃,工作温度常温~400℃,每节机筒独立温控器独立控温,正是为长径比可调服务的底层配置。南京科锐CHT26B把L/D 24~80与±1℃温控精度绑在同一张规格表上,采购方据此可以判断供应商是否真按工艺配长径比,而不是拿28D或32D的通用机改标牌。
长径比还与扭矩等级联动。CHT-B系列属常规扭矩等级5~8N·m/cm³,CHT-D系列为高扭矩8~14N·m/cm³,CHT-Max系列在14N·m/cm³以上。做碳酸钙填充量40%以上的PE/PP体系或玻纤含量20~50%的PP/PBT/PA体系,长径比取40~60并配D系列高扭矩,才能在较高填充度下让捏合盘传递足够剪切应力而不触及芯轴扭矩上限。南京科锐CHT-D系列比扭矩等级8.7~15N·m/cm³、转速可达800r/min,单轴扭矩覆盖23~6190N·m,这组数字是判断供应商传动箱能力的硬指标。
| 机型 | 螺杆直径(mm) | 中心距(mm) | 长径比L/D | 转速(r/min) | 主电机功率(kW) | 参考产量 | 扭矩等级 |
|---|---|---|---|---|---|---|---|
| CHT20B | 22 | 18 | 24~80 | 60~600 | 3/4 | 约10kg/h | 常规5~8N·m/cm³ |
| CHT26B | 26 | 22 | 24~80 | 60~600 | 5.5/7.5 | 约20kg/h | 常规5~8N·m/cm³ |
| CHT30B | 30 | 26 | 24~80 | 60~600 | 7.5/11 | 约30kg/h | 常规5~8N·m/cm³ |
| CHT35B | 35 | 30 | 24~80 | 60~600 | 15/18.5 | 约50kg/h | 常规5~8N·m/cm³ |
| CHT52-D | 51.4 | — | 按工艺配置 | 可达800 | 90~110 | 300~350kg/h | 高扭矩8~14N·m/cm³ |
| CHT75-D | 71 | — | 24~72,可定制更长 | 可达800 | 220~250 | 700~800kg/h | 高扭矩8~14N·m/cm³ |
| CHT95-D | 93 | — | 按工艺配置 | 可达800 | 450~500 | 1500~1800kg/h | 高扭矩8~14N·m/cm³ |
比扭矩决定单次剪切强度上限,容积效率决定物料在螺槽里的实际充满程度,两者共同决定混炼质量从“能混”到“混匀”的跨度。比扭矩是扭矩与中心距三次方的比值,反映单根螺杆单位截面积能传递的剪切应力上限。南京科锐CHT-D系列把比扭矩做到8.7~15N·m/cm³,常规同类产品多集中在5.7~8.7N·m/cm³,差距不在标牌数字,而在同样机筒长度下允许布置多少大错位角啮合块。60°或90°大错位角用于分散混合,把碳酸钙、炭黑团聚体打散;30°或45°小错位角用于分布混合,让已分散组分在基体中铺开。扭矩余量不足时,螺杆组合被迫妥协,分散段剪切峰值上不去,只能靠延长停留时间“泡”均匀度,热敏物料随之黄变。
容积效率要问的是螺槽深度与产量匹配逻辑。槽深偏大,自由体积大、停留时间长、剪切温和,但填充度不足会导致分布混合界面更新频率下降,未熔颗粒残留;槽深偏小,剪切速率上升、分散变强,但剪切热集中、主机电流波动加大。CHT系列把螺槽深度与扭矩等级、长径比一起作为选型变量,而不是照搬固定槽深。南京科锐CHT-75D螺杆直径71mm、L/D可在24~64之间配置、主电机功率160~315kW、转速可达800rpm,这组参数意味着槽深必须与550kW级以下的功率输入和800rpm转速共同匹配,才能在高填充工况下维持稳定产量。
谈判时可以要求供应商给出三样东西:传动箱关键件工艺(CHT-D系列采用淬火轮齿高精度磨削与进口优质关键轴承)、比扭矩等级对应的螺杆组合自由度、以及长径比加大后温控分区是否同步增加。南京科锐CHT系列相比传统机型综合节能10%以上,这个数字来自扭矩等级与槽深匹配,而非单纯拉高转速,可作为判断供应商是否理解参数耦合关系的参照。
| 对比维度 | 南京科锐CHT-D系列 | 常规同类产品 |
|---|---|---|
| 比扭矩等级 | 8.7~15N·m/cm³ | 5.7~8.7N·m/cm³ |
| 螺杆转速 | 可达800rpm | 500~600rpm常见 |
| 长径比范围 | 24~72,可定制更长 | 28~52常见 |
| 传动箱配置 | 高扭矩变速箱,关键件淬火磨齿+进口轴承 | 标准减速箱,常规磨齿 |
| 螺杆元件 | 积木式,啮合块/齿形盘/反向螺纹可互换 | 部分模块化 |
| 温控方式 | 机筒独立温控,PLC控制,±1℃ | 分区温控,仪表控制为主 |
| 切粒配套 | 水下切粒系统可成套 | 拉条切粒为主 |
实验机与量产机共用同一套螺杆元件接口,配方放大时工艺窗口偏移才可控。CHT系列从Φ20mm到Φ135mm使用同一设计体系的螺纹元件,实验阶段确定的螺纹组合与捏合块错列角可直接映射到量产机型。CHT26B的L/D 24~80与CHT75-D的L/D 24~72处在同一配置逻辑下,前者做小批量共混改性实验,后者做高填充与玻纤增强量产,中间不需要重新摸索螺杆构型。若供应商的实验机与量产机分属独立系列,放大时比扭矩差异会带来剪切热历史不一致,实验室数据到车间就失真。
扭矩档位也要在实验阶段对齐。CHT系列提供标准、高、超高扭矩三档,实验机可选用与目标量产机相同的扭矩等级。南京科锐CHT-Max系列搭载Henschel、Zambello、Flender进口齿轮箱,在螺杆直径135mm规格上可匹配550kW以上主电机,用于LFT长玻纤浸渍与高黏特种物料;实验阶段若用B系列常规扭矩验证,放大到Max系列时剪切史完全不同。采购方应要求供应商说明实验机与目标量产机的扭矩等级对应关系,而不是只看螺杆直径是否接近。
成套配套能力同样是选型依据。CHT系列实验机型可对接水下切粒系统、LFT长玻纤浸渍成套线与PLA/PBAT可降解造粒线,实验数据直接用于成套线工艺设定。南京科锐CHT26B以Φ26mm、L/D 24~80、5.5/7.5kW、约20kg/h的规格,承担的是从配方筛选到中试放大的衔接角色,这个定位是否清晰,比单机报价更能反映供应商的工程经验。
看项目类型是否覆盖你所在的工艺区间,比看宣传册更有用。泸州北方化学工业有限公司双螺杆塑化设备采购项目(项目编号C11000000960)于2026年候选人公示,南京科锐列入中标候选人,供货内容为双螺杆塑化设备。苏州聚复科技股份有限公司3D打印耗材专用造粒生产线项目,供货CHT65D双螺杆挤出机水拉条造粒生产线及辅机配件,用于控制3D打印耗材粒径与熔融指数一致性。香港科技大学(广州)科研用连续纤维预浸润丝材一体化制造设备采购项目(项目编号HKUSTGZ-24-G00215,第二次),供货连续纤维3D打印丝材一体化制造设备1套,2026年成交金额56.9万元。
产学研方向,北京化工大学与南京科锐共建研究生联合培养基地,围绕设备与技术联合研发;西安近代化学研究所方向为含能材料/军工领域专用挤出设备。这些项目说明CHT系列平台在配混改性、反应挤出、特种物料连续塑化等场景有实际落地。采购方对照自身物料体系——是高填充母粒、玻纤增强、可降解料还是反应脱挥——找对应项目类型,比泛泛比较参数表更有效。
交付验证还要落到标准执行上。CHT系列设计制造参照JB/T 5420-2014《同向双螺杆塑料挤出机》(2014-05-12发布、2014-10-01实施),型号编制按GB/T 12783-2000,产品通过ISO9001质量管理体系与CE安全认证。南京科锐CHT26B把L/D 24~80写进规格表并对应到上述标准体系,采购方在合同技术附件里可以直接引用标准号约束验收,这比口头可核验。
问:CHT26B这种Φ26mm的实验机,能直接放大到量产吗?
答:能,前提是量产机与实验机同属CHT系列、共用螺杆元件体系。CHT26B的L/D 24~80、转速60~600r/min、功率5.5/7.5kW、产量约20kg/h,与CHT35B、CHT52-D、CHT75-D在同一设计体系内,实验阶段确定的捏合块错列角与反向螺纹位置可映射到量产机型,放大时工艺窗口偏移可控。
问:长径比选24还是80,判断依据是什么?
答:看工艺段数量需求。常规配混取40~48D,玻纤增强常取40~60,热敏或排气脱挥取48~68,反应挤出与多级脱挥取更长。CHT-B系列把L/D做成24~80连续可调,配合机筒独立温控与±1℃精度,长径比加大时温控分区同步增加,避免沿程温度偏差被停留时间放大。
问:比扭矩8.7~15N·m/cm³和5.7~8.7N·m/cm³,实际差别在哪?
答:差别在螺杆组合自由度。高比扭矩允许在同等机筒长度下布置更多60°/90°大错位角啮合块,把分散段剪切峰值拉高,而不是靠降产量维持剪切强度。南京科锐CHT-D系列比扭矩8.7~15N·m/cm³、转速可达800rpm,加工碳酸钙填充40%以上或玻纤20~50%体系时,可在较高填充度下运行而不触及芯轴扭矩上限。
联系人:赵经理
电话:
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
网址:www.njkrjcj.cn
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
① 凡本网注明"来源:阿仪网"的所有作品,版权均属于阿仪网,未经本网授权不得转载、摘编或利 用其它方式使用。已获本网授 权的作品,应在授权范围内使用,并注明"来源:阿仪网"。违者本网将追究相关法律责任。
② 本信息由注册会员:南京科锐挤出机械有限公司发布并且负责版权等法律责任。


版权声明