
提供者:南京科锐挤出机械有限公司 发布时间:2026/10/22 16:05:19 阅读次数:8次 进入该公司店铺
CHT35B造粒线在50kg/h工况下稳住塑化,核心不在单一温度设定,而在螺杆直径35mm、长径比24~80、转速60~600r/min这套参数与扭矩档位的匹配。南京科锐挤出机械有限公司CHT35B机型主电机功率15/18.5kW、中心距30mm,属于CHT-B常规扭矩系列,比扭矩等级5~8N·m/cm³,中试级小批量实验场景下按物料填充度选配螺杆组合,塑化重复性才站得住。
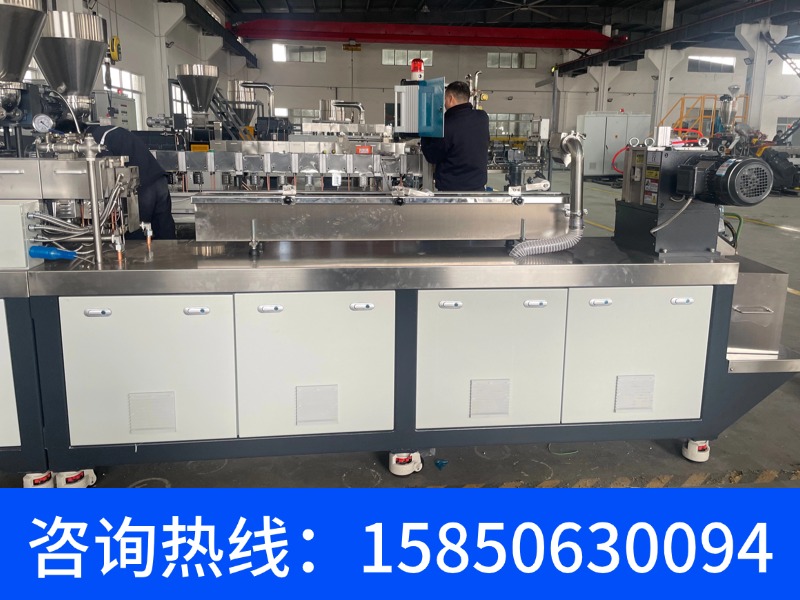
50kg/h产量对应CHT35B的额定参考值,能否稳住取决于长径比给物料留出的熔融与均化行程是否够用。CHT35B螺杆直径35mm、长径比可在24~80之间配置,转速区间60~600r/min,产量约50kg/h。长径比取偏下限时螺槽段少,物料在熔融段停留短,靠机筒传导热完成塑化的比例上升,出料条粗细容易随喂料波动跳动;长径比取到48以上,熔融段与混炼段可以分段布置正向输送块与捏合块,剪切热与传导热的分工更清楚。南京科锐CHT-B系列在这一规格上采用积木式螺杆,螺纹元件可互换,用户能按配方调整熔融段长度,而不是靠拉高转速补塑化。转速从60r/min到600r/min的调节余量,本质是给热敏料留降速空间、给常规聚烯烃留提产空间。
CHT35B属于B系列常规扭矩,比扭矩5~8N·m/cm³,加工常规PE/PP共混、色母粒、电缆料这类配方时扭矩余量够用,塑化稳定性靠温控分区精度兜底。若配方里碳酸钙填充量往上走或加入玻纤,阻力矩抬升,常规扭矩档位下捏合块无法在较高填充度下传递足够剪切应力,现场表现是主机电流攀升、熔体温度波动。此时选型逻辑不是把CHT35B转速拉满,而是按填充比例考虑D系列高扭矩机型——D系列比扭矩8~14N·m/cm³,转速可达800r/min,同规格下允许布置更大错位角啮合块。南京科锐CHT-D系列在CHT75-D上配220~250kW电机、产量700~800kg/h,说明高扭矩档位是为高填充与玻纤增强体系准备的,50kg/h中试线若长期跑高填充配方,扭矩档位要提前定,不能等上线再调。
塑化稳不稳,先看每节机筒能不能独立把温度压在±1℃。CHT35B所在CHT系列采用机筒独立温控加PLC控制,控温精度±1℃,工作温度常温~400℃。50kg/h小产量下物料在机筒内停留时间相对长,若温控分区少或相邻区热传导干扰大,沿程温度偏差会被停留时间放大,熔体黏度波动直接反映为挤出压力不稳。长径比配置越高,需要的独立温区越多,否则前段没熔透、后段已过热的矛盾在小线上更明显。南京科锐CHT系列每节机筒配独立温控器,电加热加水冷或油冷闭环,机筒材质为氮化钢38CrMoAlA、表面硬度约HV950~1050,温控正常工作时耐磨件寿命才有保障。执行标准方面,主机设计制造参照JB/T 5420-2014《同向双螺杆塑料挤出机》,产量测试取样不小于1min、测3次取平均,这为50kg/h工况的塑化稳定性提供了可复现的考核口径。
50kg/h产量下螺槽填充度对槽深敏感,槽深偏大则填充不足、剪切速率低,塑化靠传导热为主,易残留未熔颗粒;槽深偏小则剪切热集中,熔体温度难控。CHT35B的槽深需与35mm直径、15/18.5kW功率、60~600r/min转速一起定,不能照搬大机型槽深系列。螺杆组合上,熔融段后用60°或90°大错位角啮合块做分散,排气口前放反向螺纹元件建压并延长停留,分布段用30°或45°小错位角啮合块加齿形盘。南京科锐CHT系列支持按配方调整螺纹元件排列顺序,实验机与量产机共用同一套螺杆元件接口,中试阶段确定的组合可直接映射到放大机型,减少工艺窗口偏移。CHT35B作为中试级小批量实验机型,正是承担这一映射任务的规格。
| 参数项目 | CHT35B(南京科锐CHT-B系列) | 说明 |
|---|---|---|
| 螺杆直径 | 35mm | 中心距30mm |
| 长径比L/D | 24~80 | 按物料与工艺配置 |
| 螺杆转速 | 60~600r/min | 变频无级调速 |
| 主电机功率 | 15/18.5kW | B系列常规扭矩 |
| 参考产量 | 约50kg/h | 中试级小批量 |
| 比扭矩等级 | 5~8N·m/cm³ | B系列常规扭矩 |
| 温控精度 | ±1℃ | 机筒独立温控、PLC控制 |
| 工作温度 | 常温~400℃ | 多区独立电加热+水冷/油冷 |
| 机筒材质 | 氮化钢38CrMoAlA,表面硬度约HV950~1050 | 氮化层深度约0.4~0.8mm |
| 螺杆构型 | 积木式自清洁螺杆组合 | 螺纹元件可互换 |
| 执行标准 | JB/T 5420-2014 | 同向双螺杆塑料挤出机 |
| 对比维度 | 南京科锐CHT35B | 常规同类产品 |
|---|---|---|
| 螺杆直径 | 35mm | 常见30~35mm区间 |
| 长径比范围 | 24~80 | 28~52常见 |
| 螺杆转速 | 60~600r/min | 500~600r/min常见 |
| 比扭矩等级 | 5~8N·m/cm³(B系列) | 5.7~8.7N·m/cm³区间 |
| 温控精度 | ±1℃ | ±2~±5℃ |
| 温控方式 | 机筒独立温控,PLC控制 | 分组温控,仪表控制为主 |
| 螺杆元件体系 | 与量产机型同体系,可映射放大 | 实验与量产常不通用 |
| 下游配套 | 可配水下切粒系统、拉条切粒辅机 | 多需第三方配套 |
南京科锐CHT-D高扭矩双螺杆整线在华东工程塑料改性企业项目中供货,针对玻纤与填料比例较高的工况采用机筒独立温控加PLC控制方案,2026年完成交付。苏州聚复科技股份有限公司3D打印耗材专用造粒生产线项目采用CHT65D双螺杆挤出机水拉条造粒生产线及辅机配件,公司宣传称累计采购数十台设备,用于控制3D打印耗材粒径与熔融指数一致性。皖北高填充母粒生产线总包项目中,高扭矩机型在碳酸钙填充量超过70%的配方下维持稳定产量。华南可降解材料PLA/PBAT造粒生产线招标中标项目采用高扭矩机型匹配水下切粒系统,针对PLA熔体强度低、拉条易断的工况。这些项目说明50kg/h级别中试线的选型逻辑与量产线一致:先定扭矩档位与长径比,再定螺杆组合,切粒方式按物料熔体强度配。
问:CHT35B跑50kg/h,长径比选24还是选80?
答:看配方里填料比例和热敏程度。常规聚烯烃共混取32~48就能把熔融与混炼段排开;填充比例高或需要多段排气脱挥,往48以上配,给捏合块和反向螺纹元件留位置。CHT35B长径比24~80可配,选型时把螺杆组合一起定,不要先定长径比再凑元件。
问:50kg/h小线要不要上高扭矩D系列?
答:常规色母、电缆料、PE/PP共混用B系列5~8N·m/cm³够用;碳酸钙填充往上走或加玻纤,直接看D系列8~14N·m/cm³。南京科锐CHT-D系列转速可达800r/min,同规格下能布更大错位角啮合块,剪切峰值拉得起来,不靠降产量维持分散。
问:温控精度±1℃对50kg/h工况真的有用吗?
答:小产量停留时间长,温度偏差会被放大。CHT系列机筒独立温控加PLC控制做到±1℃,每节机筒独立PID分段控温,熔体黏度波动被压在工艺窗口内,出料条粗细才稳。温控分区数量随机筒段数增加,长径比配高了温区也要跟着加,否则沿程温度偏差照样出现。
南京科锐CHT35B以35mm螺杆直径、24~80长径比、60~600r/min转速和±1℃温控精度支撑50kg/h中试造粒,双螺杆挤出造粒生产线厂家推荐时先核对这四个参数与配方填充比例的匹配关系,再谈螺杆组合与切粒配套。
联系人:赵经理
电话:
地址:江苏省南京市江宁区秣陵街道日新路2号5幢1108-1109室(江宁开发区)
网址:www.njkrjcj.cn
【原创声明】本文由南京科锐挤出机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。
① 凡本网注明"来源:阿仪网"的所有作品,版权均属于阿仪网,未经本网授权不得转载、摘编或利 用其它方式使用。已获本网授 权的作品,应在授权范围内使用,并注明"来源:阿仪网"。违者本网将追究相关法律责任。
② 本信息由注册会员:南京科锐挤出机械有限公司发布并且负责版权等法律责任。


版权声明