探伤仪从测量原理不同可以分为:数字式超声波探伤仪,超声波探伤仪、磁粉探伤仪、涡流探伤仪、射线探伤仪和荧光探伤仪,主要用于探测机加工件内部有无缺陷(裂纹、砂眼、气孔、白点、夹杂等),焊缝是否合格,查找有无暗伤,从而判定工件合格与否。
一、特性
1、超声波在介质中传播时,在不同质界面上具有反射的特性,如遇到缺陷,缺陷的尺寸等于或大于超声波波长时,则超声波在缺陷上反射回来,探伤仪可将反射波显示出来;如缺陷的尺寸甚至小于波长时,声波将绕过射线而不能反射。
2、波声的方向性好,频率越高,方向性越好,以很窄的波束向介质中辐射,易于确定缺陷的位置。
3、超声波的传播能量大,如频率为1MHZ(1兆赫兹)的超声波所传播的能量,相当于振幅相同而频率为1000HZ(赫兹)的声波的100万倍。
二、检测原理
探伤仪检测通常是对被测物体(比如工业材料、人体)发射超声,然后利用其反射、多普勒效应、透射等来获取被测物体内部的信息并经过处理形成图像。
 探伤仪
探伤仪其中多普勒效应法是利用超声在遇到运动的物体时发生的多普勒频移效应来得出该物体的运动方向和速度等特性;透射法则是通过分析超声穿透过被测物体之后的变化而得出物体的内部特性的,其应用还处于研制阶段;
探伤仪内部缺陷性质的估判及原因和防止措施
气孔:单个气孔回波高度低,波形为单缝,较稳定。从各个方向探测,反射波大体相同,但稍一动探头就消失,密集气孔会出现一簇反射波,波高随气孔大小而不同,当探头作定点转动时,会出现此起彼落的现象。产生这类缺陷的原因主要是焊材未按规定温度烘干,焊条药皮变质脱落、焊芯锈蚀,焊丝清理不干净,手工焊时电流过大,电弧过长;埋弧焊时电压过高或网络电压波动太大;气体保护焊时保护气体纯度低等。如果焊缝中存在着气孔,既破坏了焊缝金属的致密性,又使得焊缝有效截面积减少,降低了机械性能,特别是存链状气孔时,对弯曲和冲击韧性会有比较明显降低。防止这类缺陷产生的措施有:不使用药皮开裂、剥落、变质及焊芯锈蚀的焊条,生锈的焊丝必须除锈后才能使用。所用焊接材料应按规定温度烘干,坡口及其两侧清理干净,并要选用合适的焊接电流、电弧电压和焊接速度等。
夹渣:点状夹渣回波信号与点状气孔相似,条状夹渣回波信号多呈锯齿状波幅不高,波形多呈树枝状,主峰边上有小峰,探头平移波幅有变动,从各个方向探测时反射波幅不相同。这类缺陷产生的原因有:焊接电流过小,速度过快,熔渣来不及浮起,被焊边缘和各层焊缝清理不干净,其本金属和焊接材料化学成分不当,含硫、磷较多等。防止措施有:正确选用焊接电流,焊接件的坡口角度不要太小,焊前必须把坡口清理干净,多层焊时必须层层清除焊渣;并合理选择运条角度焊接速度等。
未焊透:反射率高,波幅也较高,探头平移时,波形较稳定,在焊缝两侧探伤时均能得到大致相同的反射波幅。这类缺陷不仅降低了焊接接头的机械性能,而且在未焊透处的缺口和端部形成应力集中点,承载后往往会引起裂纹,是一种危险性缺陷。其产生原因一般是:坡口纯边间隙太小,焊接电流太小或运条速度过快,坡口角度小,运条角度不对以及电弧偏吹等。防止措施有:合理选用坡口型式、装配间隙和采用正确的焊接工艺等。
未熔合:探头平移时,波形较稳定,两侧探测时,反射波幅不同,有时只能从一侧探到。其产生的原因:坡口不干净,焊速太快,电流过小或过大,焊条角度不对,电弧偏吹等。防止措施:正确选用坡口和电流,坡口清理干净,正确操作防止焊偏等。
裂纹:回波高度较大,波幅宽,会出现多峰,探头平移时反射波连续出现波幅有变动,探头转时,波峰有上下错动现象。裂纹是一种危险性最大的缺陷,它除降低焊接接头的强度外,还因裂纹的末端呈尖销的缺口,焊件承载后,引起应力集中,成为结构断裂的起源。裂纹分为热裂纹、冷裂纹和再热裂纹三种。热裂纹产生的原因是:焊接时熔池的冷却速度很快,造成偏析;焊缝受热不均匀产生拉应力。防止措施:限制母材和焊接材料中易偏析元素和有害杂质的含量,主要限制硫含量,提高锰含量;提高焊条或焊剂的碱度,以降低杂质含量,改善偏析程度;改进焊接结构形式,采用合理的焊接顺序,提高焊缝收缩时的自由度。
反射法:探伤仪检测这里主要介绍的是应用最多的通过反射法来获取物体内部特性信息的方法。反射法是基于超声在通过不同声阻抗组织界面时会发生较强反射的原理工作的,正如我们所知道,声波在从一种介质传播到另外一种介质的时候在两者之间的界面处会发生反射,而且介质之间的差别越大反射就会越大,所以我们可以对一个物体发射出穿透力强、能够直线传播的超声波,探伤仪然后对反射回来的超声波进行接收并根据这些反射回来的超声波的先后、幅度等情况就可以判断出这个组织中含有的各种介质的大小、分布情况以及各种介质之间的对比差别程度等信息(其中反射回来的超声波的先后可以反映出反射界面离探测表面的距离,幅度则可以反映出介质的大小、对比差别程度等特性),探伤仪从而判断出该被测物体是否有异常。 在这个过程中就涉及到很多方面的内容,包括超声波的产生、接收、信号转换和处理等。其中产生超声波的方法是通过电路产生激励电信号传给具有压电效应的晶体(比如石英、硫酸锂等),使其振动从而产生超声波;而接收反射回来的超声波的时候,这个压电晶体又会受到反射回来的声波的压力而产生电信号并传送给信号处理电路进行一系列的处理,探伤仪最后形成图像供人们观察判断。这里根据图像处理方法(也就是将得到的信号转换成什么形式的图像)的种类又可以分为A型显示、M型显示、B型显示、C型显示、F型显示等。其中A型显示是将接收到的超声信号处理成波形图像,根据波形的形状可以看出被测物体里面是否有异常和缺陷在那里、有多大等,探伤仪主要用于工业检测;M型显示是将一条经过辉度处理的探测信息按时间顺序展开形成一维的"空间多点运动时序图",适于观察内部处于运动状态的物体,探伤仪如运动的脏器、动脉血管等;B型显示是将并排很多条经过辉度处理的探测信息组合成的二维的、反映出被测物体内部断层切面的"解剖图像"(医院里使用的B超就是用这种原理做出来的),探伤仪适于观察内部处于静态的物体;而C型显示、F型显示用得比较少。 探伤仪检测不但可以做到非常准确,而且相对其他检测方法来说更为方便、快捷,也不会对检测对象和操作者产生危害,所以受到了人们越来越普遍的欢迎,有着非常广阔的发展前景。
三、应用
探伤仪的应用有很广泛,比如用超声的反射来测量距离,利用大功率超声的振动来清除附着在锅炉上面的水垢,利用高能超声做成"超声刀
"来消灭、击碎人体内的癌变、结石等,探伤仪而利用超声的反射等效应和穿透力强、能够直线传播等的特性来进行检测也是其中一个很大的应用领域。探伤仪的检测应用主要包括在工业上对各种材料的检测和在医疗上对人体的检测诊断,通过它人们可以探测出金属等工业材料中有没有气泡、伤痕、裂缝等缺陷,可以检测出人们身体的软组织、血流等是否正常。
四、磁粉探伤仪
粉探伤仪适用于零件表面的探伤,主要适用于湿磁粉
法检测曲轴
、凸轮轴
、花键轴
等各种中小型零件的表面及近表面因铸造、淬火、加工、疲劳等原因引起的裂纹及细微缺陷,是单件检测,小批抽检,大批量检测的首选机型。
(一)磁粉探伤优点
轻小,可以到现场探伤乃至高空进行探伤作业。包括对大型零部件进行局部磁化探伤。特别适用于平焊缝、角焊缝、压力容器、管道及形状复杂零部件的探伤。对不允许高电压进入设备内探伤的场合更为适合。
(二)磁粉探伤缺点
磁粉探伤仪只能对大型工件分段探伤,不能一次性检测出全方位的裂纹,所以其探伤效率较低。
(三)主要特点
该设备操作简便,工作效率高,采用工业PLC控制,既可手动单步操作,亦可自动循环工作,周、纵向电流分别可调,具有断电相位控制功能。可分别进行周向、纵向、复合磁化。工件可以转动,检测时机器可按工艺要求设定的程序自动完成除上下料及观察外(如夹紧、喷液、磁化、退磁、转动等等)的自动化工作。
(四)主要技术指标
1、周向磁化电流
: AC 0-4000A 连续可调驶 带断电相位控制; 2、纵向磁化电流: DC 0-20000AT 连续可调 带断电相位控制;
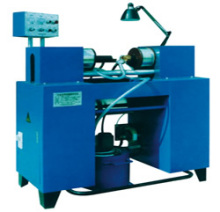 磁粉探伤仪
3、退磁磁势: AC 20000-0AT 连续可调 自动衰减;
4、退磁效果: ≤0.2mT;
5、夹紧方式: 气动或电动夹紧;
6、电极间距: 0-1000mm由夹具确定;
7、夹紧行程: 0-50mm;
8、夹头转速: 10rpm;


版权声明