
提供者:山东中科普锐检测技术有限公司 发布时间:2020/5/15 18:09:16 阅读次数:334次 进入该公司店铺
初看阀门零件不多、结构简单、精度一般,在机械行业属于简单部件,但是阀门的核心密封部位却要求特别高。阀门制造工艺复杂,技术难度也大,哪些工艺特点我们需要注意呢?下面就由山东聚亿能智能科技有限公司给您讲解一下。
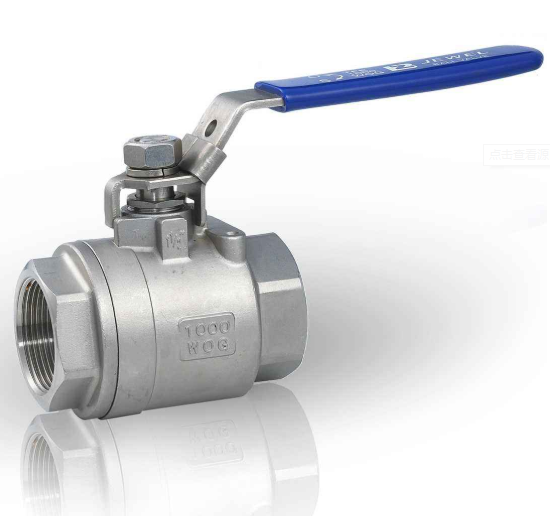
一、阀门制造工艺特点
1.制造材料
由于阀门的品种规格繁多,应用在国民经济的各个领域,其使用场合千差万别,如高温高压、低温深冷、易燃易爆、剧毒、强腐蚀介质等工况条件,对阀门的材质提出了苛刻的要求。
除铸铁、碳素钢、合金结构钢外,还大量采用CrNi不锈钢、CrMoAl 渗氮钢、CrMoV耐热钢、CrMnN耐酸钢、沉淀硬化钢、双相不锈钢、低温钢、钛合金、蒙耐尔合金、因科乃尔合金、哈氏合金和G0CrW硬质合金等。这些高合金材料的铸造、焊接、加工性能很差,给制造工艺带来很大的难度。加上这些材料大多是高合金、高强度、高硬度的贵重材料,从材料的选择、备料、采购方面都存在着很多困难。有些材料由于使用量小,难以采购供货。
2.铸造毛坯的结构
大部分的阀门毛坯采用的是结构复杂的薄壳铸件,不仅要求有良好的外观质量,更要有致密的内在质量和良好的金相结构,不能有气孔、缩孔、夹砂、裂纹等缺陷。因此其铸造工艺复杂、热处理技术难度高。在机械行业里,阀门的承压薄壳铸件毛坯的铸造难度远较其他机械构件的铸件复杂、困难更多。
3.机械加工工艺
由于大多数的高强、高硬、高耐腐蚀材料的切削性能都不好,如高合金的不锈钢、耐酸钢都具有韧性大、强度高、散热差、切屑粘性大和加工硬化倾向强等缺点,很难达到要求的尺寸精度和光洁度,给机加工的刀具、工艺和设备带来一定困难。另外,阀门密封面在加工精度、配合角度、光洁度和配对密封副的要求也很高,给机械加工带来很大难度。
4.阀门零件的工艺安排
阀门的主要零件个数不多,结构相对简单,大部分尺寸的加工精度不高,外部比较粗糙,这就给人一种属于简单机械的印象。其实阀门的心脏密封部位可是极其精密的,其密封面的“三度”( 平整度、光洁度、硬度)要求很高,以及两个密封面组成的密封副的吻合度都要达到零对零,才能满足气密试验的零泄漏。这种以粗糙的基准来保证心脏部位精密的零对零要求,就是阀门加工的最大工艺难点。
5.阀门的试验和检验
阀门是压力管道重要的启闭、调节元件,而压力管道的使用工况是千差万别的,高温高压、低温深冷、易燃易爆、剧毒强腐蚀。可是阀门制造的试验和检验条件不可能达到工况的同等要求,国际、国内各种阀门试验标准规定都是在接近常温的条件下,用气体或水作为介质进行试验的。这就存在一个最根本的隐患,就是正常出厂试验合格的阀门产品,在苛刻的实际工况条件下可能会产生由于材料选用、铸件质量和密封破坏等问题而难以满足使用要求,还会发生重大的质量事故。难怪有些干了一辈子的老气动阀门专家,越老越拘谨、越干越担心了。
看了阀门制造工艺的特点,有没有被震惊到呢?
涨知识了吧!!!
看起来简单的阀门,真正制造起来其实并没有那么容易。
那么,阀门究竟如何一步一步制造出来的......
二、阀门制造流程
第一步:阀体制造
阀门阀体(铸造,密封面堆焊)
铸件采购(按标准)入厂检验(按标准)堆焊槽 ,超声波探伤(按图样)堆焊及焊后热处理,精加工,研磨密封面,密封面硬度检验、着色探伤。
第二步:阀门内件制造工序
A、需堆焊密封面的内件如阀瓣、阀座等
原材料采购(按标准)入厂检验(按标准)制作毛坯(圆钢或锻件,按图纸工艺要求)粗加工超声波探伤面(图样要求时)粗加工堆焊槽堆焊及焊后热处理,精加工各部,研磨密封面,密封面硬度检验、着色探伤。
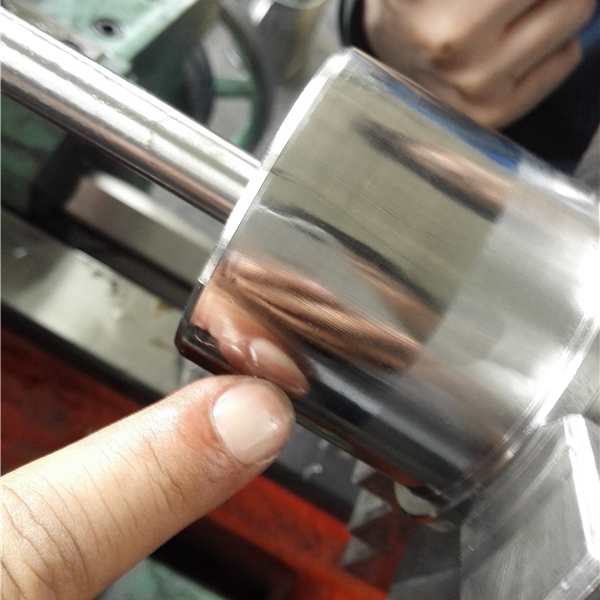
B、阀杆
原材料采购(按标准)入厂检验(按标准)制作毛坯(圆钢或锻件,按图纸工艺要求)粗加工堆焊槽,堆焊及焊后热处理,精加工各部?,磨削外圆,阀杆表面处理(氮化、淬火、化学镀层),最终处理(抛光、磨削等)研磨密封面,密封面硬度检验、着色探伤。
C、不需堆焊密封面的内件等
原材料采购(按标准),入厂检验(按标准),制作毛坯(圆钢或锻件,按图纸工艺要求),粗加工超声波探伤面(图样要求时),精加工各部。
第三步:紧固件制造
紧固件制造标准DL439-1991。
原材料采购(按标准),入厂检验(按标准),制作毛坯(圆钢或锻件,按图纸工艺要求)并取样进行必要的检验,粗加工,精加工,光谱检验。
第四步:总装
领取零件。清理、清洗。粗装配(按图样),水压试验(按图纸、工艺),合格后、拆开、擦净,最终装配。与电装或执行器调试(对电动阀门),油漆包装,发运。
第五步:产品生产及检验流程
1、公司采购的各种规格的原材料。
2、用光谱分析仪对原材料进行材质化验,并打印出原材料材质化验报告进行备份。
3、用下料机进行原材料切割。
4、检验人员检验原材料切割直径及长度。
5、锻压车间对原材料进行锻压成型处理。
6、检验人员对成型进行毛坯各种尺寸检验。
7、工人在进行毛坯废边切除。
8、抛砂工人对毛坯进行表面喷砂处理。
9、检验人员进行喷沙后表面处理检验。
10、工人进行毛坯机加工。
11、阀体密封螺纹加工---员工在进行加工自检验检验人员对产品后产品进行加工后检验。
12、阀体连接螺纹加工。
13、中孔加工。
14、检验人员进行总检验。
15、合格的半成品被送往半成品仓库。
16、半成品进行电镀。
17、半成品电镀表面处理检验。
18、各种配件(球,阀杆,密封阀座)的检验。
19、总装车间进行产品装配—装配线检验人员对产品进行检验。
20、装配后的产品经过压力测试及烘干进入到下一个工序。
21、总装车间对进行产品包装----包装线检验人员对产品的密封性,外观,扭力进行检验。不合格的产品决不允许被包装 。
22、合格的产品被装袋包装并送往成品仓库。
23、所有的检验记录将被分类储存在电脑内供随时查询。
24、合格的产品通过集装箱被送到国内外。
三、解决阀门密封面的“三度”( 平整度、光洁度、硬度)要求新方法--金属镜面改性加工“势必锐”
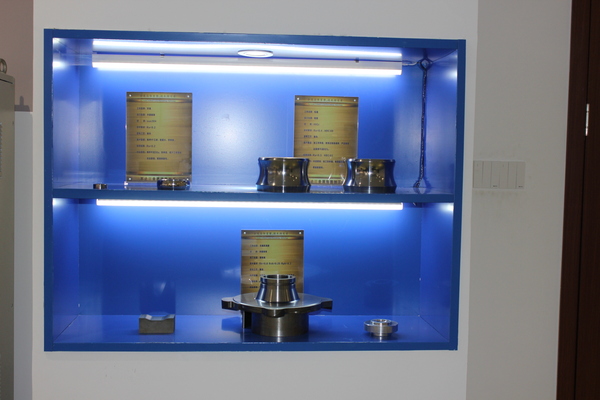
1、产品介绍
山东聚亿能智能科技有限公司是一家立足于自主创新、并拥有独立自主知识产权的高精尖科技型企业,公司位于“科技创业基地”潍坊滨海经济技术开发区,属于泰山产业领军人才企业。并与北华航天工业学院、潍坊经济技术开发区共同成立了“潍坊市精密制造与检测技术研究院”,致力于金属加工以及纳米材料领域的高端制造、精密检测的研发。
持有SPRITTM(势必锐TM)金属表面晶体重塑TM技术,并成功研发了Energy Processing Unit(专有技术名词EPUTM)核心部件、金属表面晶体重塑TM设备及金属表面晶体重塑TM一体化专用机床。现已申报13项国家专利。
2、产品原理
“势必锐” 金属表面晶体重塑TM技术是从镜面加工、晶体重塑、的工艺角度研究、消除金属表面晶体缺陷的专利技术,是金属表面加工技术的一项革命性创新。势必锐金属晶体重塑TM技术可以大幅度降低表面粗糙度值、大幅度的提高金属表面的疲劳强度、显微硬度、耐磨性、耐腐蚀性等多方面性能。势必锐金属晶体重塑技术现已广泛应用于机械工业的多个领域,大幅度的提高了工业零部件的使用寿命;该工艺操作简洁、方便,对机加工设备就像一把刀具,对HRC65度以下零件,可轻松达到金属表面光洁度提高3个等级以上,一次装夹光洁度最高可达Ra值0.02μm超镜面效果(轻松实现以车代磨)。
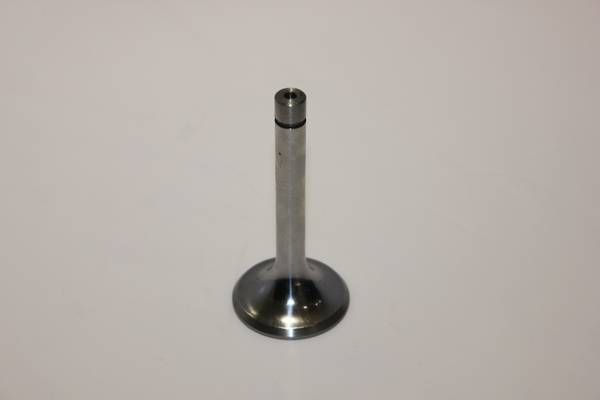
3、势必锐加工金属表面产生的六大效果:
1)金属表面即可轻松实现镜面效果,Ra≤0.2μm.
2)金属表面晶体重塑,晶粒细化。
3)表面显微硬度提高10%-30%。
4)消除晶体缺陷,在金属表面形成压应力。
5)大幅度提高金属表面的耐磨性与耐腐蚀性。
6)大幅提高零件的抗疲劳寿命。
① 凡本网注明"来源:阿仪网"的所有作品,版权均属于阿仪网,未经本网授权不得转载、摘编或利 用其它方式使用。已获本网授 权的作品,应在授权范围内使用,并注明"来源:阿仪网"。违者本网将追究相关法律责任。
② 本信息由注册会员:山东中科普锐检测技术有限公司发布并且负责版权等法律责任。


版权声明