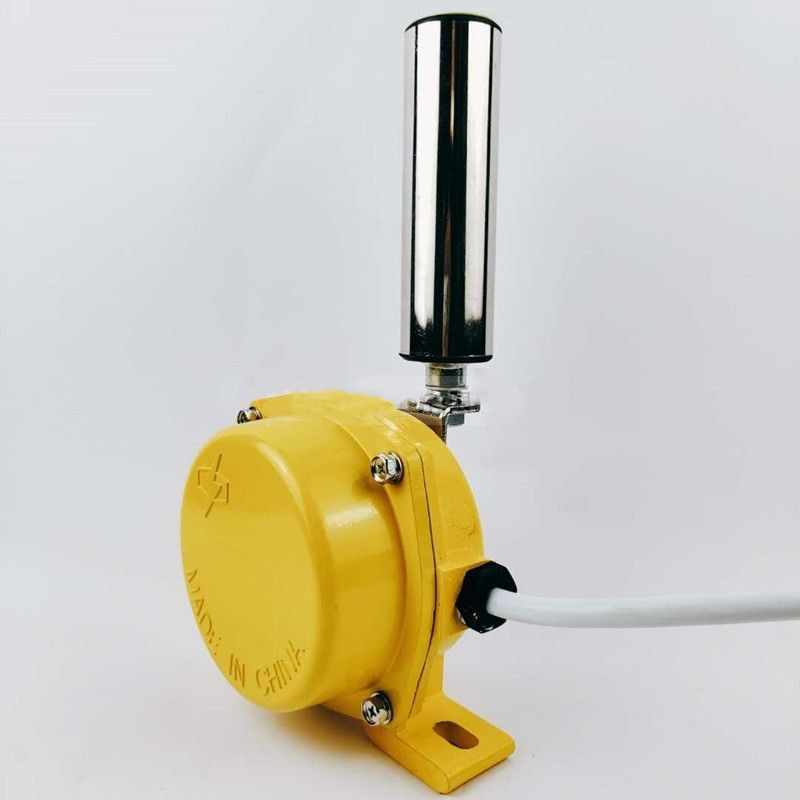
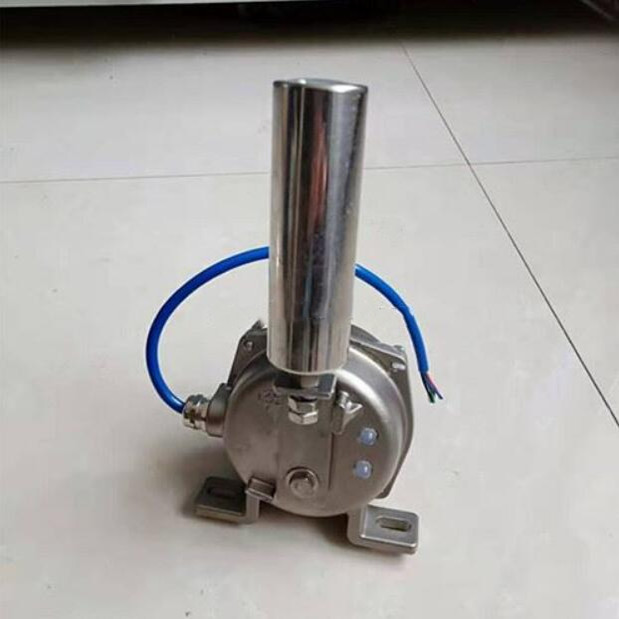
皮带跑偏开关TS41-XK6Z采用进口的行程开关,触点容量大,动作灵敏,使用寿命长,密封性好,具有防尘、防震、防腐等优点外壳防护等达IP67,可在恶劣的环境中工作。是用于检测带式输送机运行过程中输送带跑偏程度并进行报警以及自动触发紧急停机的一种保护装置。使用跑偏开关可防止昂贵的输送带受损害以防止进一步的工矿事故和人生伤害。两跑偏开关在安全运行输送系统里是不可缺少的保护装置,其广泛应用于钢铁厂、火力发电厂、水泥厂、化工厂、港口等。
皮带跑偏开关又称防偏开关。用于检测带式输送机运行中的跑偏现象,按皮带实际跑偏量输出报警或停机信号,可有效的防止由皮带跑偏而产生的事故。本系列跑偏开关具有两动作功能。一动作用于报警,二动作用于自动停机。胶带机在运行中,当胶带跑偏且与本开关立辊接触时,立辊自转,若跑偏量继续加大,则挤压立辊发生偏移。
该系列产品可用于输送机胶带跑偏的检测,防止由于胶带跑偏而造成物料溢出等故障。
工作原理
当运行中的胶带发生跑偏时,胶带边缘带支立辊旋转并挤压立辊使之倾斜,若立辊倾斜大于一动作角度时,立即发出一组开关信号,如立辊继续倾斜大于二动作角度时,则输出另一组开关信号,两组开关信号可分别用于告警或停机,胶带机恢复正常运行后,立辊自动复位。
电流通用:1A,2A、3A、4A、5A、6A、7A、8A、9A、10A.15A
一角度开关信号用于报警,如果将此信号与跑调整装置相接,即可实现不停机状态下的跑偏自动调整。
二角度开关信号用于停机,将此信号接至控制线路中,即可实现重度跑偏状态下的自动停机。
当故障排除后,胶带离开立辊正常运转时,立辊可自动复位。
为了适应户外条件下使用,本产品均采用整体密封,内部金属零件进行镀锌纯化处理,外部零件除壳体外均做多层光亮镀铬,壳体为铸铝/不锈钢制造,表面采用静电喷涂技术处理,适宜在恶劣环境下使用。
皮带机跑偏的处理方法
1、调整承载托辊组。皮带线的皮带在整个皮带输送机的中部跑偏时可调整托辊组的位置来调整跑偏;在制造时托辊组的两侧安装孔都加工成长孔,以便进行调整。具体方法是皮带偏向哪一侧,托辊组的那一侧朝皮带进方向移,或另外一侧后移。皮带向上方向跑偏则托辊组的下位处应当向左移动,托辊组的上位处向右移动。
2、安装调心托辊组。调心托辊组有多种类型如中间转轴式、四连杆式、立辊式等其原理是采用阻挡或托辊在水平面内方向转动阻挡或产生横向推力使皮带自动向心达到调整皮带跑偏的目的。一般在皮带输送机总长度较短时或皮带线双向运行时采用此方法比较合理,原因是较短皮带输送机更容易跑偏并且不容易调整。而长皮带输送机不采用此方法,因为调心托辊组的使用会对皮带的使用寿命产生一定的影响。
3、调整驱动滚筒与改向滚筒位置。驱动滚筒与改向滚筒的调整是皮带跑偏调整的重要环节。因为一条皮带输送机至少有2到5个滚筒,所有滚筒的安装位置必须垂直于皮带输送机长度方向的中心线,若偏斜过大必然发生跑偏。其调整方法与调整托辊组类似。对于头部滚筒如皮带向滚筒的右侧跑偏,则右侧的轴承座应当向移动,输送机的皮带向滚筒的左侧跑偏,则左侧的轴承座应当向移动,相对应的也可将左侧轴承座后移或右侧轴承座后移。尾部滚筒的调整方法与头部滚筒刚好相反。经过反复调整直到皮带调到较理想的位置,在调整驱动或改向滚筒准确安装其位置。
4、张紧处的调整。皮带张紧处的调整是皮带输送机跑偏调整的一个非常重要的环节。重锤张紧处上部的两个改向滚筒除应垂直于皮带长度方向以外还应垂直于重力垂线,即其轴中心线水平。使用螺旋张紧或液压油缸张紧时,张紧滚筒的两个轴承座应当同时平移,以滚筒轴线与皮带纵向方向垂直。具体的皮带跑偏的调整方法与滚筒处的调整类似。
5、双向运行的皮带输送机皮带跑偏的调整比单向皮带线跑偏的调整相对要困难许多,在具体调整时应先调整某一个方向,然后调整另外一个方向。调整时要仔细观察皮带运动方向与跑偏趋势的关系,逐个进行调整。重点应放在驱动滚筒和改向滚筒的调整上,其次是托辊的调整与物料的落料点的调整。同时应注意皮带在硫化接头时应使皮带断面长度方向上的受力均匀,在采用导链牵引时两侧的受力尽可能地相等。