


联系我们
联系人:吴海燕
技术文章
3D工业相机量化管控耳机充电弹针关键尺寸
- 电话: 18******075
- 手机: 18******075
- 微信:
- 交换名片后展示联系方式 → →
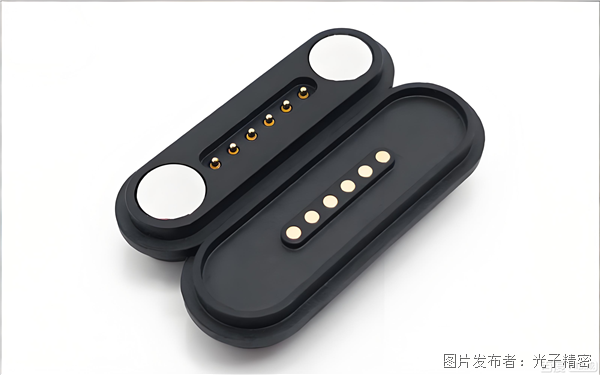
在TWS耳机等消费电子产品的制造中,(Pogo Pin)是实现可靠电气连接的核心微构件。其性能高度依赖于几何尺寸的精确控制。传统的接触式测量易损伤镀层,且效率低下;而2D视觉检测无法获取关键的高度与空间姿态信息,已成为实现高品质量产的一个瓶颈。
一、 关键管控尺寸分析
为确保充电弹针的接触可靠性、耐久性与手感一致性,需对以下三维空间尺寸进行定量化管控:
共面度:对于阵列式排布的弹针,所有针尖顶点需处于同一高度基准面上。此参数是保证多针同时稳定接触的物理基础。
行程与压缩位移:
总行程:针头从自由状态到机械限位的可压缩位移,需符合设计规范。
分阶段位移:在设定的压缩力或压缩百分比下,针头的精确位移量。
空间姿态与位置度:
贴装垂直度:弹针焊接于PCB后,其轴线与PCB平面的夹角偏差。倾斜将导致接触点偏移、磨损加剧及共面度失效。
X/Y向位置及整体高度:确保与对配件的精确对位。
二、 基于GL系列3D线激光轮廓测量仪的解决方案
GL系列3D线激光轮廓测量仪基于激光三角测量原理,通过线激光扫描物体表面,可快速获取高密度的三维轮廓点云数据,为非接触式精密尺寸测量提供有效手段。
1. 具体应用与可测参数
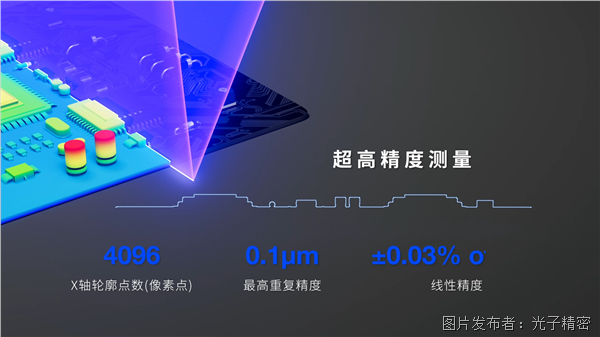
测量方法:设备单次扫描可覆盖弹针阵列及PCB基准区域,直接获取所有针尖及焊盘的三维坐标。测量精度可达微米级,重复精度可达0.3μm,单次测量时间可控制在秒级以内。
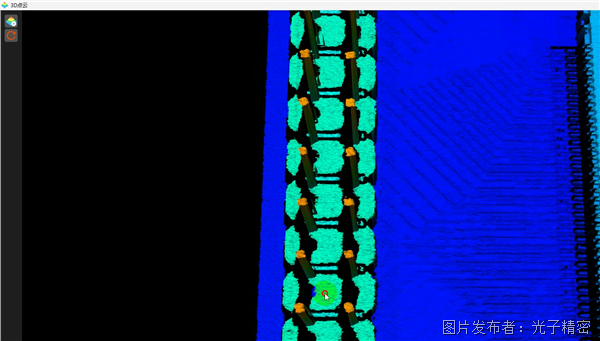
工序:来料/焊后全检(共面度、垂直度、位置度)
所有针尖的Z轴高度值,自动计算极差(共面度)。
各弹针筒体的倾斜角度。
针体在X、Y方向的中心坐标及整体组装高度。
工序:弹力特性间接验证与行程分析
测量方法:使用治具将弹针分段压缩,在每段静止状态下进行3D扫描。
测量方法:Z轴分辨率可达微米级,足以分辨微小的位移差异,评估弹力散差。各压缩阶段的精确位移量(实际行程)。针头在压缩过程中是否出现侧向漂移量,用于判断内部结构顺滑度
工序:磨损分析与工艺研究
测量方法:对比测试前后针头表面的三维形貌。
测量方法:磨损区域的深度、体积损失、表面镀层破损或凹陷的微观形貌。49KHz的扫描速度,可在产线节拍内完成对多针阵列的快速全尺寸测量,替代低效的抽检。
对于充电弹针这类依赖精密机械尺寸保证性能的部件,GL-8000系列3D线激光轮廓测量仪提供了一种高效、精密的非接触式三维尺寸测量方案,助力从蓝牙耳机制造端提升终端产品的连接可靠性与使用寿命。
原创作者:光子(深圳)精密科技有限公司


