


技术文章
预灌封药品质量防线:正负压无损密封仪的检测依据与应用价值解析
- 电话: 05*******886
- 手机: 18******026
- 微信:
- 交换名片后展示联系方式 → →
在医药行业中,预灌封注射器作为一种 “即开即用” 的新型包装形式,凭借减少药液污染风险、提高临床使用便利性等优势,被广泛应用于疫苗、生物制剂、抗生素等药品领域。在此背景下,正负压无损密封仪依托无损检测原理,成为预灌封注射器密封性能检测的 “标配装备”,并严格遵循医药行业相关标准,为药品安全筑牢防线。
一、预灌封注射器密封性能检测的必要性
预灌封注射器的密封性能直接关联药品质量与患者安全,其检测必要性主要体现在三个核心维度:
1. 保障药品稳定性:防止药液变质与成分流失
预灌封注射器内的药液多为敏感性成分(如蛋白质类生物制剂、疫苗),若存在微泄漏,空气中的氧气、水分或微生物会进入注射器内部,导致药液氧化、水解或染菌。
2. 符合临床使用需求:避免给药剂量偏差
预灌封注射器的设计初衷是 “给药”,其容量误差需控制在 ±5% 以内(依据 YY/T 0573.1-2019 标准)。
3. 满足监管合规要求:通过药典与行业标准核查
各国药典与医药行业标准均对预灌封注射器的密封性能提出严格要求,例如中国药典 2025 年版四部 “注射器具密封性检查法”等,明确规定预灌封注射器需通过无损密封检测,且泄漏率需控制在特定阈值以下(通常为≤5×10⁻⁶ Pa・m³/s)。
二、正负压无损密封仪的检测原理与技术优势
正负压无损密封仪基于 “压力衰减法” 或 “真空衰减法” 原理,通过对预灌封注射器的密封腔体内施加正压或负压,监测腔体内压力的变化趋势,进而判断是否存在泄漏。其核心技术优势在于 “无损检测” 与 “量化”,完美适配预灌封注射器的检测需求:
1. 检测原理:双模式适配不同密封结构
正负压无损密封仪支持 “正压检测” 与 “负压检测” 两种模式,可根据预灌封注射器的结构特点(如带胶塞、带针头护帽)灵活选择:
正压检测模式:将预灌封注射器置于密封夹具中,向夹具与注射器外壁之间的腔体内注入压缩空气(压力通常设为 20-100 kPa),若注射器存在泄漏,腔体内的压力会因空气进入注射器内部而下降,设备通过高精度压力传感器(精度可达 0.1 Pa)实时监测压力衰减量,若衰减量超过预设阈值(如≤0.5 kPa/min),则判定为不合格。
负压检测模式:对夹具与注射器外壁之间的腔体进行抽真空(真空度通常设为 - 50 至 - 90 kPa),若注射器存在泄漏,外界空气会进入腔体内,导致真空度上升,设备通过监测真空度的上升速率判断泄漏情况,适用于对微小泄漏(如胶塞与针筒的微缝隙)的检测。
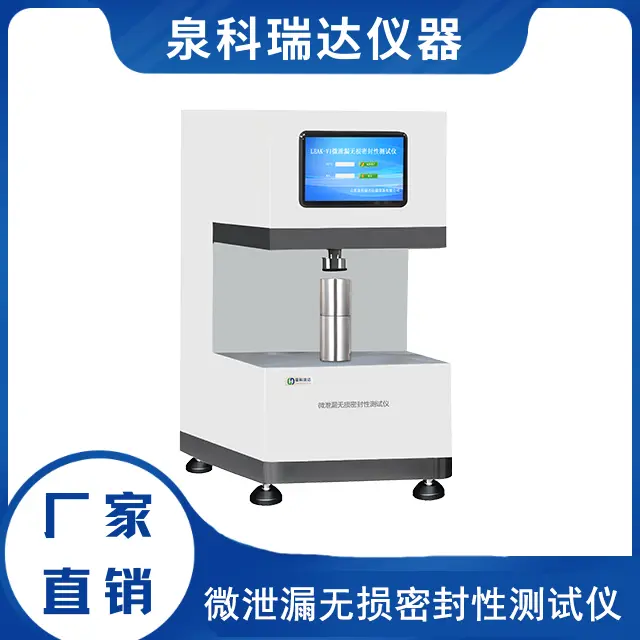
2. 技术优势:四大核心特性超越传统检测方法
相较于传统的浸水目视法(将注射器浸入水中,观察是否有气泡产生),正负压无损密封仪展现出显著优势:
无损检测:无需破坏注射器的包装结构,检测后的样品可继续用于后续质量检测或正常使用,避免传统方法 “检测一个、损坏一个” 的资源浪费,尤其适用于高价值药品的预灌封注射器检测。
高精度量化:可精确测量泄漏率(单位:Pa・m³/s),而非传统方法的 “定性判断”,例如能检测出直径≤0.01 mm 的微缝隙(相当于头发丝直径的 1/10),满足药典对 “微泄漏” 的检测要求。
高效率检测:单组样品检测时间仅需 10-30 秒,支持批量检测(部分设备可同时检测 6-12 组样品),单日检测量可达 2000 组以上,远高于传统方法的单日 200 组,大幅提升生产线上的检测效率。
抗干扰能力强:采用 “恒温控制” 与 “压力补偿” 技术,可消除环境温度、湿度变化对检测结果的影响,例如在高温高湿环境(如夏季车间)中,检测误差仍能控制在 ±2% 以内,确保数据可靠性。
三、正负压无损密封仪的检测依据标准与实操流程
正负压无损密封仪的检测过程需严格遵循医药行业相关标准,同时建立标准化的操作流程,确保检测结果符合监管要求与生产需求:
1. 核心依据标准:覆盖国内外监管要求
正负压无损密封仪在预灌封注射器检测中的应用,需满足以下核心标准,确保检测方法的合规性:
中国药典 2025 年版四部:《注射器具密封性检查法》(通则 0903)明确规定,预灌封注射器需采用 “压力衰减法” 或 “真空衰减法” 进行无损密封检测,泄漏率不得超过 5×10⁻⁶ Pa・m³/s。
行业标准 YY/T 0573.1-2019:《一次性使用无菌注射器 第 1 部分:通用要求》中,对预灌封注射器的密封性能检测方法、压力范围、检测时间等参数做出详细规定,例如正压检测压力宜为 50 kPa,检测时间不少于 10 秒。
国际标准 ISO 11040-4:2015:要求预灌封注射器在 23℃±2℃、相对湿度 50%±5% 的环境下,通过负压检测(真空度 - 80 kPa),30 秒内真空度上升量不得超过 2 kPa。
2. 标准化检测流程:四步实现检测
基于正负压无损密封仪的预灌封注射器密封性能检测,需遵循 “样品准备 - 设备调试 - 检测执行 - 结果判定” 四大步骤,确保检测过程的规范性与重复性:
步骤 1:样品准备:选取同一生产批次的预灌封注射器(通常随机抽取 30-50 组样品),检查注射器外观无破损、胶塞无移位、针头护帽无松动;若注射器内装有药液,需确保药液无气泡、无浑浊,避免影响压力监测。
步骤 2:设备调试:根据检测标准与注射器规格(如 1mL、5mL、10mL)设置参数:①选择检测模式(正压或负压);②设定压力值(如正压 50 kPa、负压 - 80 kPa);③设定检测时间(如 15 秒);④设定合格阈值(如压力衰减≤0.3 kPa/min);同时进行设备零点校准与气密性验证,确保设备处于正常工作状态。
步骤 3:检测执行:将预灌封注射器放入专用夹具(根据注射器尺寸定制,确保夹具与注射器外壁紧密贴合,无额外泄漏),启动设备;设备自动完成 “加压 / 抽真空 - 压力稳定 - 压力监测 - 泄压” 全流程,并实时在软件界面显示压力变化曲线(如压力 - 时间曲线)。
步骤 4:结果判定:检测完成后,设备自动计算压力衰减量或真空度上升量,并与预设阈值对比:①若压力衰减量≤0.3 kPa/min(或真空度上升量≤2 kPa),且压力曲线平稳无突变,判定为 “合格”;②若压力衰减量超过阈值,或压力曲线出现明显下降 / 上升拐点,判定为 “不合格”,需进一步排查泄漏位置(如胶塞与针筒的结合处、针头与针座的焊接处)。
在医药行业对药品安全与质量要求日益严格的背景下,预灌封注射器的密封性能检测已成为不可或缺的关键环节。正负压无损密封仪凭借 “无损、、高效” 的技术优势,以及对国内外标准的严格遵循,为预灌封注射器的密封性能检测提供了科学、可靠的解决方案。
原创作者:山东泉科瑞达仪器设备有限公司


