


技术文章
包装检测方案:负压法密封性检测技术与泉科瑞达仪器实操指南
- 电话: 05*******886
- 手机: 18******026
- 微信:
- 交换名片后展示联系方式 → →
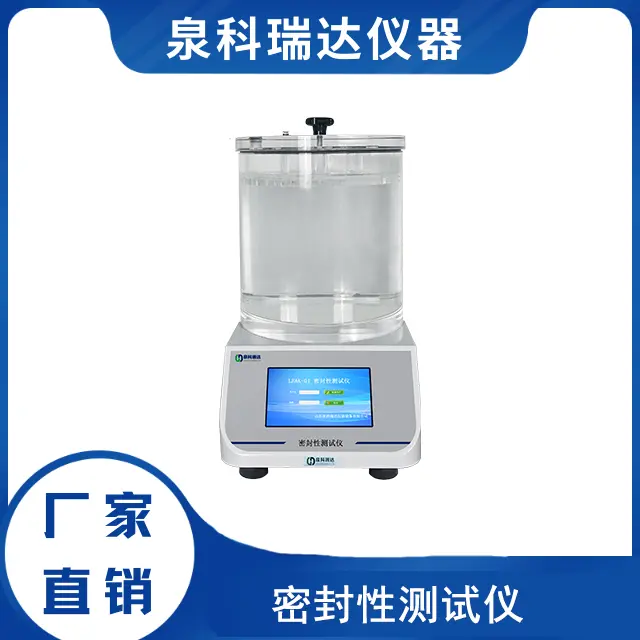
在食品、药品、日化及电子元器件等行业中,包装材料的密封性能直接影响产品的质量安全与市场竞争力。密封性测试仪凭借其高效、的检测能力,成为评估包装密封完整性的核心工具。本文将结合国家标准与行业实践,解析负压法测试原理及操作规范,并推荐山东泉科瑞达仪器的LEAK-02密封性测试仪作为合规检测的理想选择。
一、负压法密封性测试原理与标准依据
1. 测试原理
负压法通过模拟包装在运输或储存中可能承受的负压环境,检测其密封性能。具体步骤如下:
真空室抽真空:将浸入水中的包装样品置于真空室内,通过真空泵抽气使室内压力降低,形成样品内外压差。
泄漏观测:
气泡法:若样品存在泄漏,内部气体逸出会在水中形成连续气泡。
形变恢复法:观察样品在负压下膨胀及释放真空后形状恢复情况,若恢复不完全则表明密封失效。
数据记录:通过压力传感器实时监测真空度变化,结合观测结果判定密封性能。
2. 标准依据
负压法测试符合多项国家标准,例如:
GB/T 15171-1994:规定软包装件密封性能试验方法,明确负压法适用范围及操作规范。
ASTM D3078:国际标准中采用负压法检测柔性包装的泄漏率。
ISO 11607:针对医用包装密封性测试,认可负压法作为核心方法之一。
二、负压法测试操作规范与关键参数
1. 测试前准备
样品预处理:将样品置于标准环境(23℃±2℃,50%±10% RH)中调节至少4小时,避免温度或湿度影响测试结果。
设备校准:使用标准量块或压力计校准真空表精度(误差≤±0.5%),确保真空室密封性良好。
真空室注水:向真空室内注入清水至网盘上方1-3 cm,确保样品完全浸没且不触碰容器壁。
2. 测试步骤
固定样品:用网盘将样品压入水下,确保密封盖关闭后真空室无泄漏。
设定参数:
真空度:根据包装材料特性设定(如塑料薄膜常用-80 kPa至-90 kPa)。
保压时间:通常为3-10分钟,需覆盖产品实际可能承受的负压时长。
启动测试:按下启动键,真空泵开始抽气,系统自动记录真空度变化曲线。
结果判定:
气泡法:连续5秒内出现3个以上气泡视为泄漏。
形变法:样品膨胀率超过10%或释放真空后未恢复原状视为不合格。
3. 关键参数控制
真空度稳定性:压力波动范围需≤±1 kPa,避免因压力突变导致样品破裂。
测试温度:水温应与标准环境一致,防止热胀冷缩影响密封性能。
样品数量:每组测试至少5个样品,取平均值以提高数据可靠性。
三、泉科瑞达LEAK-02密封性测试仪:技术优势与行业应用
1. 核心功能与参数
双模式测试:支持常规密封试验与梯级压力测试,可预设多级真空度(如-20 kPa、-50 kPa、-80 kPa),快速定位泄漏临界值。
高精度控制:
真空度范围:0至-93 kPa,精度达0.2级。
压力传感器:采用进口高速采样芯片,响应时间≤0.1秒。
智能化操作:
7寸触控屏:实时显示真空度曲线、保压时间及泄漏量。
自动补气与反吹:测试结束后自动释放真空,防止样品变形。
数据管理:支持USB导出试验数据,兼容GMP与电子签名要求,适合药企用户。
2. 行业应用案例
食品包装:某乳制品企业使用LEAK-02检测利乐砖包装密封性,发现某批次产品泄漏率从0.8%降至0.2%,年减少退货损失超300万元。
药品包装:某药企通过梯级测试优化泡罩包装热封工艺,使密封强度提升25%,确保药品有效期从12个月延长至18个月。
医疗器械:某输液袋制造商利用LEAK-02的形变恢复功能,验证产品耐压性,通过ISO 11607认证,成功开拓欧盟市场。
四、结语:密封性测试与泉科瑞达的行业价值
密封性测试仪通过科学模拟实际工况,为包装行业提供了高效、可靠的品质控制手段。泉科瑞达LEAK-02密封性测试仪凭借其高精度、智能化及合规性优势,已成为食品、药品及医疗器械领域的标杆设备。
原创作者:山东泉科瑞达仪器设备有限公司


