


联系我们
联系人:李先生
技术文章
分光色差仪用于面料轧染的颜色品质检测2022已更新
- 电话: 18******947
- 手机: 18******947
- 微信:
- 交换名片后展示联系方式 → →
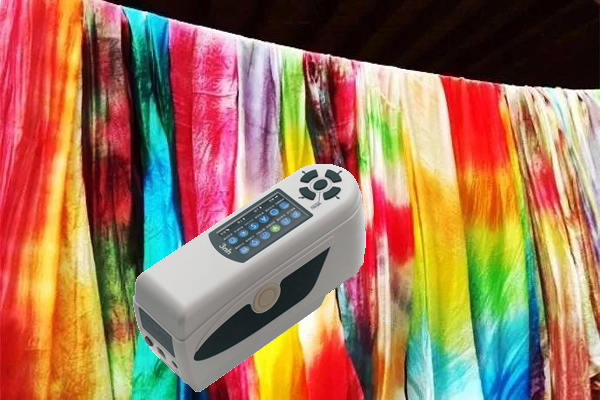
面料扎染色差原因?
面料扎染主要包括处理、染色、后处理等多个加工工序,同时还包括加工设备等原因。其中关键因素有:坯布、半制品、处理、轧车、轧槽、预烘、预缩设备等。在生产过程中对上述关键因素进行有效地控制,对降低连续面料轧染产品的色差具有重要意义。
面料轧染应注意哪些问题?
面料轧染的染色浓度表示方法与浸染不同,通常用g/L表示,即1L染液中所含染料的克(g)数。面料轧染是连续化生产,生产效率高,适用于大批量加工,但染色织物所受张力一般较大,通常用于机织物的染色,有时也用于丝束和纱线的染色。
分光色差仪用于面料轧染的颜色品质检测:
传统上采用目视检测的方法来检测面料轧染的颜色偏差,工人劳动强度大、视力损伤严重,错判、漏判频繁,为了提高面料轧染色差检测效率以及准确性,就可以使用仪器来进行测量。
分光色差仪的主要作用就是让测量的色差数据化,可操作化。根据印刷品的颜色呈现方式,我们知道,物体颜色取决于该物体对入射光的选择性吸收。如果吸收光谱不同,那么呈现的物体颜色也就有所区别。分光色差仪就是利用这种原理,通过检测样品反射光能量,对比得出样品的光谱反射率,根据相关公式,计算得出样品的三刺激值xyz。然后通过色彩空间的转换,得出CIELAB值。
在使用分光色差仪管控面料轧染颜色差异时,就需要注意以下事项:
1、保持分光色差仪稳定的工作状态
如果分光色差仪未能校准,就可能导致一些正确的测量读数。这些错误的测量结果,会影响整个颜色管理系统。
2、选择正确的几何结构
不同的分光色差仪产品,其测量方式是有区别的。不同几何结构在测量结果的度上会有所区别。目市面上的分光色差仪几何结构主要有三种,分别是0/45°、积分球式和多角度分光光度仪。
3、使用正确的滤镜
更多面料轧染企业在开始时将其仪器设为M1,以便就面料轧染中找到的荧光增白剂进行调整。如果您的操作尚未如此转换,则仍然需要注意M标准,因为有些标准可能在输入时使用了M0、M1、M2或M3。
请注意,这些M设置应配合您的操作。如果进行转换,您很可能会重新输入很多标准。
4、注意光源设置
面料轧染实施通常在D65光源下、以10°视角(中午阳光)或D50光源、2°视角(地平线阳光)检查色彩。但在选择光源和视角时,您需要知道所用标准和样品的读取方式。还必须使用与标准相同的方法读取样品。有些客户会提独特的容差。如果并非如此,则问一下。
本文链接:http://www.baolaifa.com/news/420.html
原创作者:广州保来发仪器有限公司


