


技术文章
EVA 医用片材成型痛点解决:小型压延机的工艺验证与优化方案——广州普同
- 电话: 02*******061
- 手机: 13******870
- 微信:
- 交换名片后展示联系方式 → →
一、基于材料与客户属性的应用场景分析
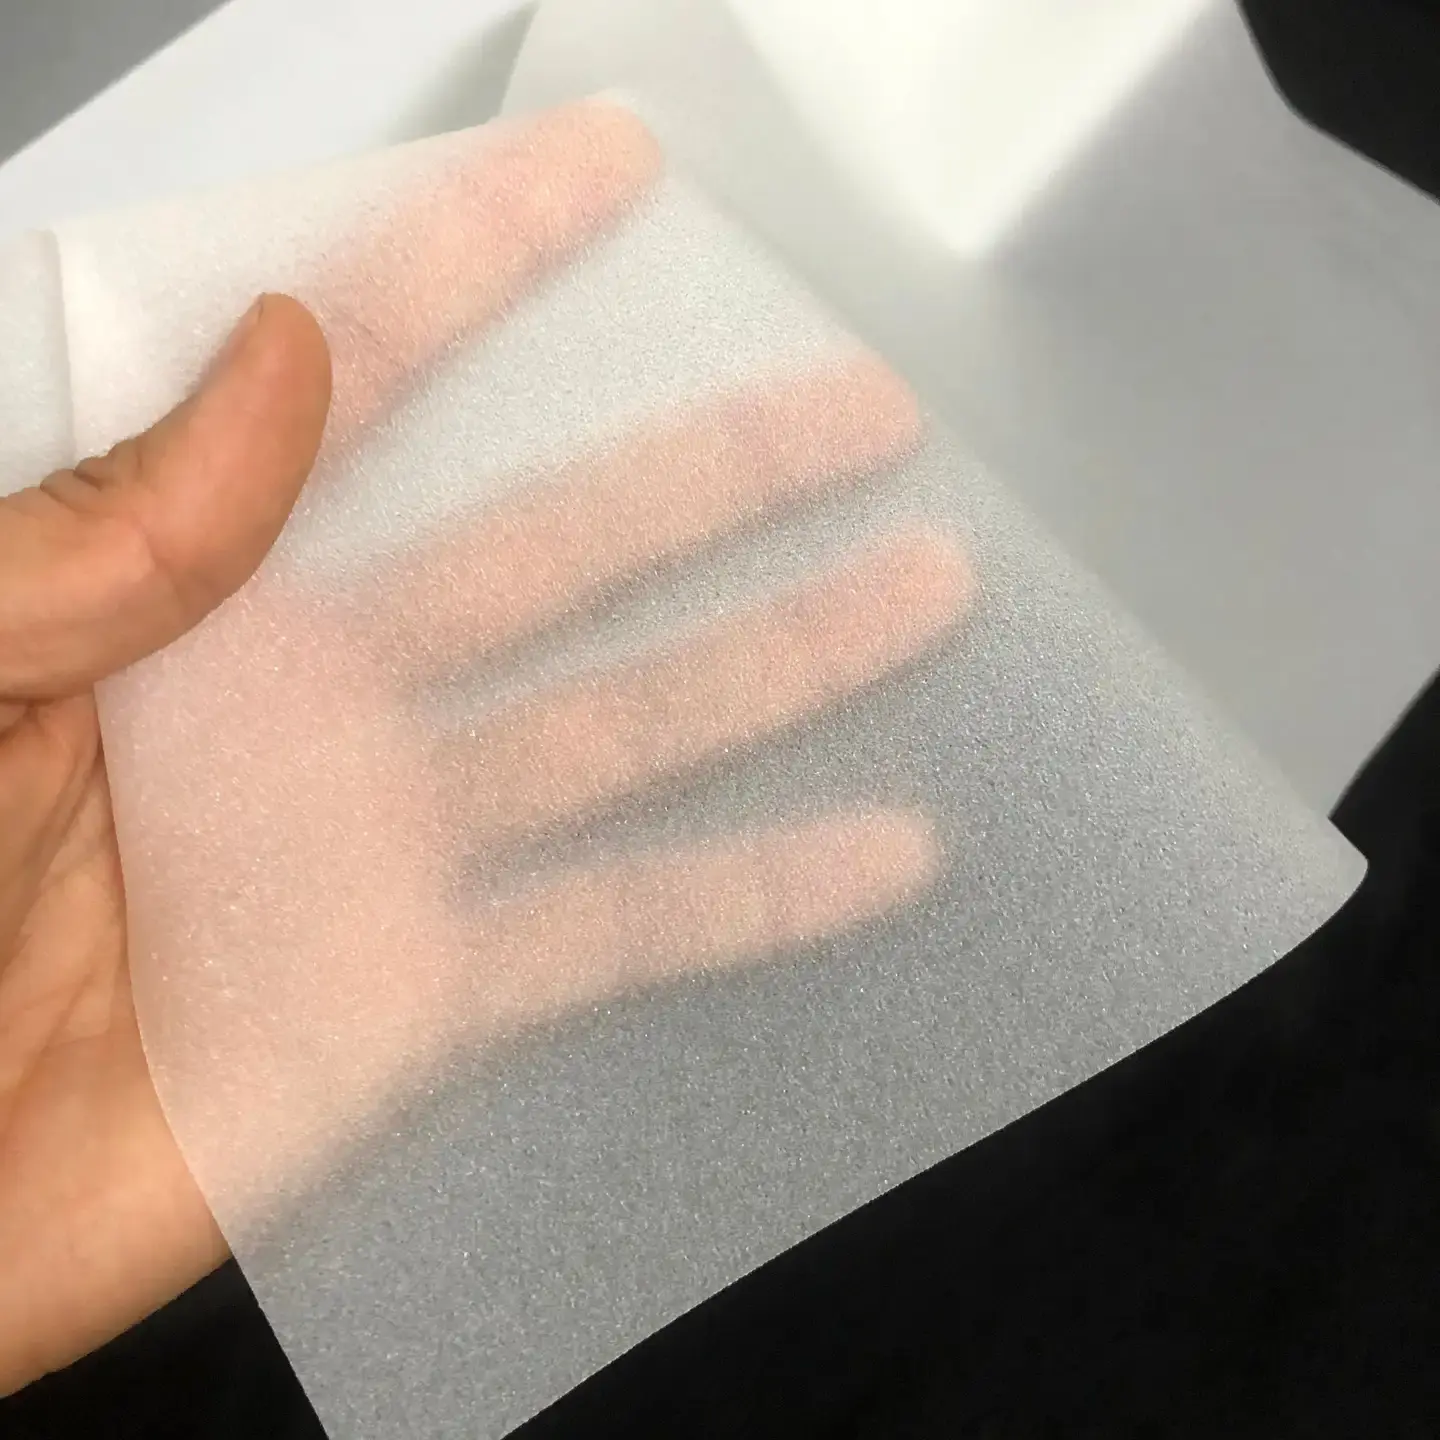
本次试机材料为EVA(乙烯 - 醋酸乙烯酯共聚物),目标厚度 300μm,医用材料核心应用场景可推断为:
Ø 医用创面护理基材:EVA 具备的生物相容性、低致敏性与柔韧性,300μm 的厚度既满足创面贴敷的支撑性要求,又能兼顾皮肤贴合度与透气性,是医用伤口敷料、透明敷贴的核心基材之一。
Ø 医用固定 / 缓冲衬垫:利用 EVA 的弹性与耐候性,可用于医用器械的缓冲衬垫或一次性固定带基材,避免硬质材料对皮肤的压迫损伤。
Ø 医用包装薄膜:其无毒、耐化学性的特性,可作为部分医疗器械的无菌包装内层材料,满足医疗行业的合规性要求。
二、本次试机核心工艺参数
三、行业公认难题与桌面压延机的针对性解决
1. EVA 膜片挤出压延的公认难题
EVA 材料的自身特性决定了其成型过程中存在两大行业共性痛点:
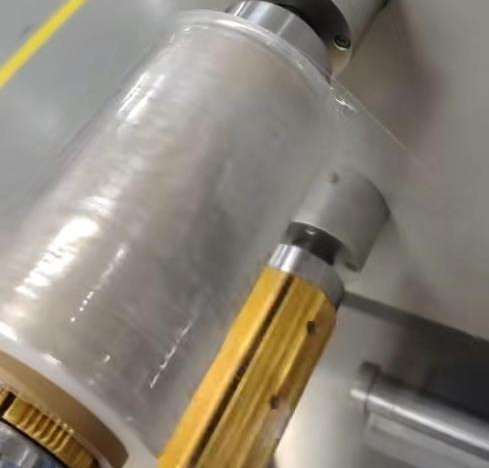
痛点一:层间粘连问题:EVA 为半结晶性热塑性弹性体,分子链中含有极性醋酸乙烯酯基团,压延成型后冷却过程中,片材表面仍具有较高的粘性,加上静电效应的叠加,极易导致收卷时层间粘连,严重影响后续分切、加工效率,甚至造成产品报废。
痛点二:切边难度大:EVA 的柔韧性与回弹性强,常规平刀切边时,易出现边缘毛边、无法完全切断的问题,且切口易回弹变形,无法满足医用材料对边缘平整度的要求。
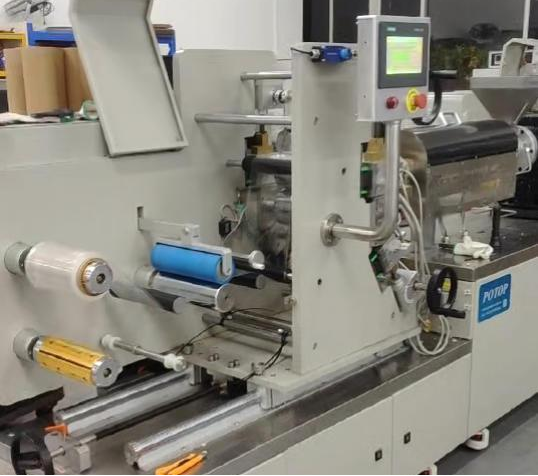
2. 广州普同(https://www.potoplab.com)试机的针对性解决方案与设备优势
粘连问题的优化方案:
本次试机中已验证片材虽有粘连但未变形,后续可通过更换雾面压延辊解决核心痛点。雾面辊的微粗糙纹理可在压延过程中,在片材表面形成均匀的微凹凸结构,大幅减少层间的直接接触面积,从物理层面降低粘性吸附;同时微结构可破坏静电的连续积累,避免静电粘连的二次加重,且不会影响片材的医用性能与透明度。
切边问题的优化方案:
针对 EVA 的回弹性,建议更换圆刀连续剪切系统,利用圆刀的线接触剪切力,适配材料的柔韧性,实现边缘平整切断,避免平刀剪切时的回弹与毛边问题。
四、小型压延机的核心优势(行业难题的规避)
行业内 EVA 成型的另一大难题是片材厚薄不均、晶点与条纹缺陷,而本次试机中,这款小型压延机通过以下设计成功规避:
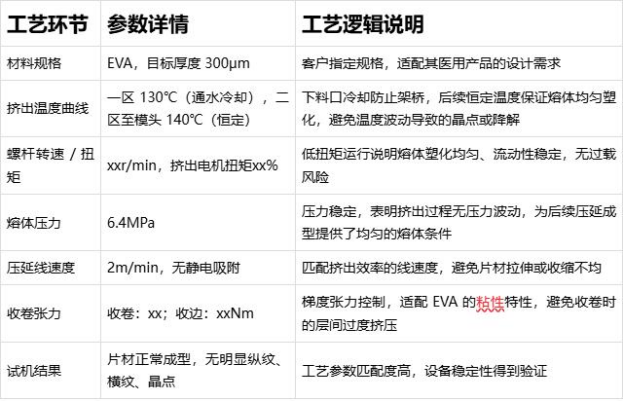
Ø 温度控制:分段式挤出温度曲线 + 辊温闭环控制,避免了温度波动导致的熔体塑化不均与晶点形成;
Ø 稳定压力控制:6.4MPa 的稳定熔体压力,保证了模头出料的均匀性,从根源上减少了纵纹、横纹的产生;
Ø 精密压延间隙:桌面设备的微米级压延辊间隙控制,确保了 300μm 片材的厚度公差,满足医用材料的精度要求。
本次试机不仅验证了设备对 EVA 材料的成型适配性,更通过工艺参数的匹配,解决了行业共性痛点的前期适配问题。后续通过雾面辊与圆刀切边的工艺优化,可完全满足客户的医用材料生产需求,为其后续量产提供可靠的技术支撑。
原创作者:广州市普同实验分析仪器有限公司


